


Канчатковы кантрольны спіс запытаў прапаноў па ліставым метале для атрымання надзейных прапаноў
Прадастаўленне поўнай і дакладнай інфармацыі ў спісе запытаў прапаноў па ліставым метале павышае хуткасць і надзейнасць разліку кошту.
- Падрабязныя мадэлі CAD і зададзеныя дапушчэнні скарачаюць колькасць здагадак.
- Зразумелыя інструкцыі па зварцы і абазначэнні адтулін прадухіляюць праблемы з вытворчасцю.
- Пастаўшчыкі хутка рэагуюць, калі атрымліваюць усю неабходную інфармацыю.
Асноўныя высновы
- Прадастаўце поўныя і дакладныя файлы САПР, падрабязныя чарцяжы і поўную спецыфікацыю матэрыялаў, каб дапамагчы пастаўшчыкам хутка і надзейна скласці прапановы.
- Указвайце тыпы матэрыялаў, аздабленне, дапушчальныя адхіленні і выразныя нумары дэталяў, каб пазбегнуць блытаніны і гарантаваць, што дэталі адпавядаюць патрабаванням да якасці і прадукцыйнасці.
- Уключыце выразныя колькасці, графікі паставак і спецыяльныя інструкцыі, такія як зварка або ўпакоўка, каб аптымізаваць вытворчасць і пазбегнуць дарагіх затрымак.
Кантрольны спіс запытаў на прапанову па ліставым метале: важная інфармацыя аб дэталі
Файлы САПР і 2D-чарцяжы
Дакладныя файлы САПР і выразныя 2D-чарцяжы складаюць аснову любога паспяховага кантрольнага спісу запытаў прапаноў па ліставому металу. Пастаўшчыкі абапіраюцца на гэтыя файлы, каб зразумець геаметрыю дэталі, яе характарыстыкі і патрабаванні да вытворчасці. Адсутнасць або няправільныя файлы САПР часта прыводзяць да памылак у каштаванні, затрымак або нават праблем з вытворчасцю. Аўтаматызаваныя сістэмы каштавання залежаць ад дакладных дадзеных САПР для праверкі тэхналагічнасці і разліку выдаткаў. Калі ў файлах адсутнічаюць падрабязнасці або яны ўтрымліваюць памылкі, пастаўшчыкам можа спатрэбіцца прыпыніць каштаванне або запытаць тлумачэнні, што запавольвае працэс.
Парада: Заўсёды дадавайце як 3D-файлы CAD, так і падрабязныя 2D-чарцяжы. 3D-файлы паказваюць агульную форму, а 2D-чарцяжы падкрэсліваюць такія асаблівасці, як аздабленне паверхні, устаўкі для фурнітуры, разьбовыя адтуліны і маркіроўка дэталяў.
У табліцы ніжэй прыведзены найбольш распаўсюджаныя тыпы файлаў САПР і іх ролі ў працэсе складання каштарысу:
| Тып файла | Апісанне | Роля ў распрацоўцы каштарысаў на ліставыя металы |
|---|---|---|
| .DXF | Фармат абмену 2D-малюнкамі | Стандарт для напілоўвання плоскіх дэталяў і лазернай рэзкі |
| .DWG | Фармат AutoCAD 2D/3D | Выкарыстоўваецца для падрабязных спецыфікацый дэталяў і 2D-чарцяжоў |
| .IGE | Абмен дадзенымі 2D/3D | Выкарыстоўваецца для 3D-файлаў, якія можна звесці ў плоскую форму |
| .СБ | Фармат тэксту 3D EYE | Імпартавана для 3D-выяў і вытворчасці |
| .STEP/.STP | Нейтральны 3D CAD-фармат | Пераважна для каштарысаў і вытворчасці |
| .SLDPRT | Файл 3D-дэталі SolidWorks | Прымаюцца, але менш пераважныя, чым нейтральныя фарматы |
| .x_t | Parasolid 3D Format | Выкарыстоўваецца для абмену 3D-дадзенымі |
Спалучэнне 3D-файлаў CAD (пераважна .STEP або .STP) і падрабязных 2D-чарцяжоў (.DXF або .DWG) дае пастаўшчыкам найбольш выразнае ўяўленне для дакладнага разліку коштаў.
3D-дадзеныя аб кампанентах і зборках
3D-дадзеныя аб кампанентах і зборках дапамагаюць пастаўшчыкам візуалізаваць, як дэталі спалучаюцца і функцыянуюць. Гэтыя файлы дазваляюць інжынерам-канструктарам і вытворцам больш эфектыўна супрацоўнічаць. Праграмы 3D-прагляду падтрымліваюць мноства фарматаў CAD, што дазваляе камандам лягчэй праглядаць файлы прадуктаў і выяўляць патэнцыйныя праблемы на ранняй стадыі.
Інтэграцыя трохмерных дадзеных з такімі сістэмамі, як ERP і PLM, аўтаматызуе паток інфармацыі паміж аддзеламі продажаў, праектавання і вытворчасці. Гэты працэс памяншае неабходнасць паўторных удакладненняў і гарантуе, што ўсе працуюць з адным і тым жа наборам спецыфікацый. Інструменты аўтаматызацыі праектавання могуць праверыць, ці прыдатная дэталь для вытворчасці, у рэжыме рэальнага часу, прадухіляючы дарагія памылкі.
- 3D-дадзеныя дазваляюць аўтаматычна разгортваць і ствараць чарцяжы DXF для раскрою і выразання на станках з ЧПУ.
- Вытворчыя брыгады атрымліваюць стандартызаваную дакументацыю з зразумелымі паклінкамі і анатацыямі.
- Адсочванне прагрэсу запыту прапаноў у рэжыме рэальнага часу спрыяе лепшай камунікацыі паміж інжынерамі праз цэнаўтварэнне і падачу прапаноў.
Уключаючы поўныя 3D-дадзеныя аб кампанентах і зборках у кантрольны спіс запытаў прапаноў па ліставому металу, кампаніі аптымізуюць вытворчасць і памяншаюць колькасць вузкіх месцаў.
Спецыфікацыя матэрыялаў (BOM)
Падрабязная спецыфікацыя матэрыялаў (BOM) неабходная для дакладнага складання каштарысу. У BOM пералічаны ўсе кампаненты, матэрыялы і вырабы, неабходныя для зборкі. Адсутнасць або няпоўнасць BOM прыводзіць да блытаніны, затрымак і памылак пры замове або вытворчасці.
Моцная спецыфікацыя матэрыялаў павінна ўключаць:
- CAD-мадэль зборкі верхняга ўзроўню, уключаючы ўсё абсталяванне.
- Тып і клас матэрыялу для кожнай дэталі.
- Пажаданыя дэталі аздаблення, такія як парашковае пакрыццё або анадаванне.
- Інструкцыі па зварцы, калі патрэбныя.
- Пазнакі разьбовых адтулін з дыяметрам і глыбінёй.
- Дапушчальныя адхіленні спалучаных дэталяў для правільнай пасадкі.
- Дата або нумар рэдакцыі ў назве файла.
- Запасныя дэталі для ліквідацыі дэфіцыту.
- Інфармацыя аб патрыманых інструментах, калі яны выкарыстоўваюцца паўторна.
- Паведамленне аб гарантаваным цэнаўтварэнні або кансігнацыйным інвентарызацыі.
Заўвага: Прадастаўленне альтэрнатыўных нумароў дэталяў дапамагае пазбегнуць затрымак, выкліканых праблемамі са складам. Поўная спецыфікацыя дэталяў скарачае ўзаемную камунікацыю і забяспечвае своечасовую вытворчасць.
Нумары дэталяў і ўзроўні рэдакцый
Зразумелыя нумары дэталяў і ўзроўні рэдакцый прадухіляюць блытаніну і гарантуюць, што пастаўшчыкі падаюць правільную версію кожнай дэталі. Пастаўшчыкі павінны ведаць, якую рэдакцыю вырабляць, асабліва калі існуе некалькі версій. Уключэнне дат або нумароў рэдакцый у назвы файлаў і чарцяжы дапамагае ўсім заставацца на адной хвалі.
- Выкарыстоўвайце адзіную нумарацыю дэталяў ва ўсіх дакументах.
- Выразна пазначайце ўзроўні рэдагавання ў файлах САПР, спецыфікацыях і чарцяжах.
- Лагічна аб'яднайце файлы, каб пазбегнуць блытаніны з версіямі.
Калі кампаніі прытрымліваюцца гэтых практык, яны памяншаюць колькасць памылак і паскараюць працэс складання каштарысаў.
Колькасці і графікі паставак
Вызначэнне дакладных колькасцяў і выразных графікаў паставак дазваляе пастаўшчыкам эфектыўна планаваць вытворчасць. Калі кампаніі загадзя прадастаўляюць гэтую інфармацыю, пастаўшчыкі могуць кіраваць наяўнасцю матэрыялаў, планаваць вытворчасць і прапаноўваць лепшыя цэны.
- Дакладныя колькасці дапамагаюць пастаўшчыкам ацаніць патрэбы ў матэрыялах і рабочай сіле.
- Зразумелыя графікі паставак дазваляюць пастаўшчыкам збалансаваць нагрузку і мінімізаваць тэрміны выканання заказаў.
- Наяўнасць як стандартных, так і паскораных варыянтаў дастаўкі забяспечвае гнуткасць і дапамагае кантраляваць выдаткі.
Парада: Нявыразныя або зменлівыя колькасці і графікі часта павялічваюць тэрміны выканання і выдаткі з-за неэфектыўнасці і неабходнасці паскоранага абслугоўвання.
Добра падрыхтаваны кантрольны спіс запыту прапаноў па ліставым метале заўсёды ўключае гатовыя чарцяжы, тэхнічныя характарыстыкі, 3D-мадэлі CAD і неабходныя даты пастаўкі. Гэты падыход памяншае затрымкі і гарантуе, што пастаўшчыкі змогуць выконваць тэрміны праекта.
Кантрольны спіс запытаў на прапанову па ліставым метале: патрабаванні да матэрыялаў і аздаблення
Тып і клас матэрыялу
Вызначэнне правільнага тыпу і маркі матэрыялу дапамагае пастаўшчыкам прадастаўляць дакладныя каштарысы і гарантуе, што дэталь адпавядае патрабаванням да прадукцыйнасці. Сталь, нержавеючая сталь і алюміній часцей за ўсё згадваюцца ў кантрольных спісах запытаў прапаноў па ліставому металу. Кожны матэрыял мае унікальныя ўласцівасці трываласці, каразійнай устойлівасці або фармавальнасці. У табліцы ніжэй прыведзены распаўсюджаныя варыянты і іх прымяненне:
| Тып матэрыялу | Распаўсюджаныя маркі / сплавы | Асноўныя характарыстыкі / Прымяненне |
|---|---|---|
| Вугляродзістая сталь | А36, А1011, А1008, А572 | Агульнае выкарыстанне, высокая трываласць, эканамічна выгадны |
| Нержавеючая сталь | 304, 316, 430 | Устойлівасць да карозіі, харчовы клас, магнітныя ўласцівасці |
| Алюміній | 6061, 5052, 3003, 5083 | Лёгкі, для марскога выкарыстання, лёгка фармаваць і зварваць |
| Ацынкаваная сталь | Гарачае ацынкаванне, электраацынкаванне | Мэбля, поручні, каразійная ўстойлівасць |
| Латунь | Высокая трываласць на расцяжэнне | Дэкаратыўныя, музычныя інструменты |
| Медзь | Выдатная праводнасць | Электрыка, радыятары, дэкаратыўныя элементы |
Сталь застаецца найбольш папулярным выбарам дзякуючы сваёй зварвальнасці і кошту. Алюміній і нержавеючая сталь задавальняюць спецыялізаваныя патрэбы ў аэракасмічнай, медыцынскай і харчовай прамысловасці.
Таўшчыня матэрыялу
Таўшчыня матэрыялу непасрэдна ўплывае на тэхналагічнасць і кошт. Зніжэнне таўшчыні з 0,125 цалі да 0,063 цалі можа скараціць выдаткі на матэрыялы ўдвая і паскорыць лазерную рэзку. Аднак больш тонкія матэрыялы могуць згінацца або дэфармавацца, асабліва ў вялікіх панэлях. Для панэляў памерам больш за 12 х 12 цаляў мінімальная таўшчыня 0,090 цалі прадухіляе ўтварэнне алейных кансерваў. Канструкцыйныя дэталі патрабуюць дбайнай ацэнкі, каб пазбегнуць расколін або празмернага прагіну. Даданне рэбраў або ўкладышаў павялічвае калянасць з мінімальнымі выдаткамі. Выбар правільнай таўшчыні забяспечвае баланс паміж трываласцю, коштам і хуткасцю вытворчасці.
- Пазбягайце завышанай таўшчыні, каб кантраляваць выдаткі.
- Праверце неапорныя ўчасткі на гнуткасць, каб пацвердзіць іх прыдатнасць.
Аздабленне паверхні або пакрыццё
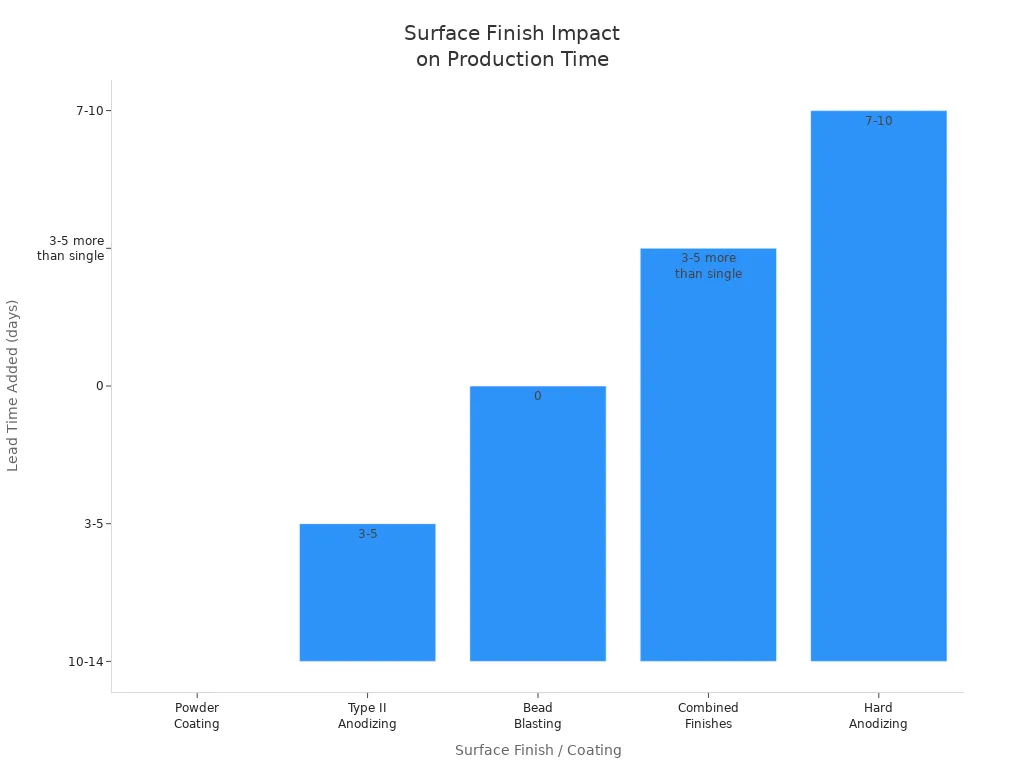
Аздабленне паверхні ўплывае як на знешні выгляд, так і на даўгавечнасць. Парашковае пакрыццё, анадаванне і дробаструменевая апрацоўка з'яўляюцца аднымі з найбольш запатрабаваных відаў аздаблення. Кожнае з відаў аздаблення павялічвае час і выдаткі на вытворчасць. Напрыклад, парашковае пакрыццё павялічвае тэрмін выканання да двух тыдняў і павялічвае выдаткі на 25-40%. Анадаванне другога тыпу падыходзіць для алюмініевых дэталяў і дадае 3-5 дзён. Дробаструменевая апрацоўка хавае сляды апрацоўкі і каштуе менш. Камбінаванае аздабленне варта выкарыстоўваць толькі для дэталяў, якія патрабуюць розных уласцівасцей паверхні.
| Аздабленне паверхні | Выпадкі выкарыстання | Дададзены час выканання | Уплыў на кошт / Заўвагі |
|---|---|---|---|
| Парашковае пакрыццё | Трывалы, устойлівы да карозіі, эстэтычны | 10-14 дзён | +25-40% кошту; наяўнасць колеру ўплывае на тэрміны |
| Анадаванне тыпу II | Алюміній, каразійная ўстойлівасць, колер | 3-5 дзён | +15-25% кошту; таўшчыня ўплывае на памеры |
| Апрацоўка шарыкамі | Тэкстура, хавае сляды | Мінімальны | 5-15 долараў за дэталь; невялікі ўплыў на час выканання замовы |
| Цвёрдае анадаванне | Максімальная каразійная ўстойлівасць | 7-10 дзён | Кошт анадавання II тыпу ў 2-3 разы вышэйшы |
Парада: празмернае ўдакладненне тыпаў аздаблення павялічвае выдаткі і затрымкі. Зразумелыя апісанні тыпаў аздаблення дапамагаюць пастаўшчыкам ацаніць тэрміны выканання і пазбегнуць памылак.
Спецыфікацыі колеру
Патрабаванні да колеру ўплываюць як на каштарыс, так і на вытворчасць. Папярэдняе ўказанне колеру вызначае працэс аздаблення, напрыклад, парашковае пакрыццё або анадаванне. Для бачных дэталяў вытворцы павінны забяспечыць бездакорную аздабленне. Апрацоўка ўсіх дэталяў адной партыяй падтрымлівае кансістэнцыю колеру, у той час як змешванне партый можа прывесці да варыяцый адценняў. Унутраныя дэталі без касметычных патрэб дазваляюць прасцей і хутчэй вырабляць вырабы і зніжаць выдаткі. Выразнае паведамленне аб патрэбах у колеры прадухіляе брак і недакладныя каштарысы.
Галіновыя стандарты або кодэксы
Галіновыя стандарты забяспечваюць якасць і бяспеку. Сярод распаўсюджаных спасылак — AWS D1.1 для зваркі, API 1104 для трубаправодаў і коды ASME для сасудаў пад ціскам. Гэтыя стандарты вызначаюць працэдуры зваркі, дапушчальныя адхіленні стыкаў і метады выпрабаванняў. Унутраныя дакументы могуць вызначаць апрацоўку краёў, кірунак валокнаў паверхні і клас аздаблення. Стандарты забеспячэння якасці, такія як ISO 9001 і PPAP, дапамагаюць падтрымліваць надзейнасць працэсу і кансістэнцыю прадукцыі. Уключэнне гэтых патрабаванняў у кантрольны спіс запытаў прапаноў па ліставому металу скарачае колькасць пераробак і паляпшае якасць прадукцыі.
Кантрольны спіс запытаў прапаноў па ліставым метале: дапушчальныя адхіленні і GD&T
Дапушчальныя адхіленні памераў
Дапушчальныя адхіленні ўстанаўліваюць абмежаванні на памер і форму дэталі. У Выраб ліставога металуДапушчальныя адхіленні ад краю да краю часта дасягаюць ±0,005 цалі, у той час як дапушчальныя адхіленні ад выгібу да выгібу звычайна складаюць каля ±0,015 цалі. Гэтыя значэнні залежаць ад тыпу матэрыялу, таўшчыні і колькасці выгібаў. Сумешчанне дапушчальных адхіленняў, калі некалькі дапушчальных адхіленняў складаюцца, можа паўплываць на канчатковую дакладнасць дэталі. Больш жорсткія дапушчальныя адхіленні павялічваюць выдаткі з-за большай колькасці праверак, спецыялізаванага абсталявання і больш высокага ўзроўню браку. Зніжэнне дапушчальных адхіленняў ад ±0,010 да ±0,015 цалі па выгібах можа зрабіць вытворчасць прасцейшай і больш даступнай. Канструктарам варта знайсці баланс паміж дакладнасцю і коштам, выконваючы стандартныя рэкамендацыі ў кантрольным спісе запыту прапаноў на ліставы метал.
Геаметрычныя памеры і дапушчэнні (GD&T)
Геаметрычныя памеры і дапушчэнні (GD&T) забяспечваюць выразную аснову для вызначэння дапушчальных адхіленняў у характарыстыках дэталяў. GD&T ахоплівае форму, арыентацыю і становішча, а не толькі памер. Гэтая сістэма дапамагае інжынерам і пастаўшчыкам дакладна зразумець, як дэталь павінна размяшчацца і функцыянаваць у зборцы. Напрыклад, GD&T гарантуе правільнае выраўноўванне адтулін і застанецца роўнымі паверхнямі там, дзе гэта неабходна. Выкарыстанне GD&T памяншае блытаніну і няправільную інтэрпрэтацыю, што прыводзіць да меншай колькасці памылак і паляпшэння супрацоўніцтва.
Крытычныя асаблівасці і пункты праверкі
Вылучэнне крытычных асаблівасцей і пунктаў кантролю ў кантрольным спісе запыту прапаноў па ліставому металу дапамагае кантраляваць якасць і выдаткі. Патрабаванні да аздаблення паверхні і жорсткія дапушчэнні часта патрабуюць асаблівай увагі. Пункты кантролю павінны ўключаць пачатковую наладу, змену інструмента і кантрольныя пункты падчас вытворчасці. Кантроль у працэсе выяўляе адхіленні на ранняй стадыі, а канчатковы кантроль правярае якасць партыі з выкарыстаннем планаў выбаркі, такіх як прымальны ўзровень якасці (AQL). Важныя крытэрыі кантролю ўключаюць, якія памеры правяраць, калі правяраць і якія ўзроўні прымальнасці выкарыстоўваць.
Парада: для дадатковага кантролю якасці ўкажыце такія пункты прыпынення, як праверка крыніцы кліента (CSI) або праверка крыніцы ўрада (GSI).
Спецыяльныя патрабаванні да выпрабаванняў або праверкі
Спецыяльныя патрабаванні да выпрабаванняў і кантролю ўплываюць на распрацоўку каштарысаў і вытворчасць. Візуальны агляд правярае наяўнасць драпін і ўвагнутасцей. Пры праверцы памераў выкарыстоўваюцца дакладныя інструменты для пацверджання дапушчальных адхіленняў. Неразбуральны кантроль, такі як ультрагукавыя або радыяграфічныя метады, выяўляе ўнутраныя дэфекты. Спецыялізаваныя выпрабаванні, такія як саляны туман, падзенне або праверка тэмпературы, ацэньваюць трываласць і ўстойлівасць да навакольнага асяроддзя. Заказы з унікальнай аздабленнем або сертыфікатамі патрабуюць ручнога праверкі і кансультацый экспертаў, што можа паўплываць на цэны і тэрміны выканання. Уключэнне гэтых патрабаванняў у кантрольны спіс запыту прапаноў па ліставому металу гарантуе надзейнасць і якасць дэталяў.
Кантрольны спіс запытаў на прапанову па ліставым метале: спецыяльныя інструкцыі
Патрабаванні да зваркі або злучэння
Зразумелыя інструкцыі па зварцы і злучэнні дапамагаюць вытворцам ствараць трывалыя і надзейныя зборкі. У большасці запытаў прапаноў пазначаны сімвалы зваркі з выкарыстаннем стандартаў AWS A2.4. Заўвагі часта ўключаюць такія падрабязнасці, як «неабходная падкладка» для стыковых злучэнняў і памеры кораня шва ад 0,1 да 0,3 мм. Тыпы злучэнняў і дапушчальныя зазоры, звычайна ў межах 0,1-0,2 мм, забяспечваюць правільную пасадку. Прыхваткавыя зварныя швы кожныя 25-50 мм уздоўж злучэнняў кантралююць дэфармацыю. У многіх праектах патрабуецца паслядоўнасць зваркі на аснове AWS D1.1, каб мінімізаваць цеплавую дэфармацыю. Пастаўшчыкі могуць патрабаваць адпавядаць стандартам сертыфікацыі, такім як AWS або ISO 13485, і прадастаўляць вынікі кантролю. TIG, MIG і лазерная зварка. зварка распаўсюджаныя метады, кожны з якіх выбіраецца для канкрэтных патрэб дэталі.
Разьбовыя адтуліны, зенкоўкі і ўстаўкі
Разьбовыя адтуліны, зенкоўкі і ўстаўкі павялічваюць складанасць і кошт дэталяў з ліставога металу. Разьбовыя адтуліны, асабліва глухія, патрабуюць дадатковай глыбіні для поўнай разьбы, што павялічвае час апрацоўкі і знос інструмента. Зенкоўкі павінны адпавядаць стандартным вуглам і памерам. Няправільныя спецыфікацыі могуць прывесці да дарагой пераробкі або нават пераробкі дэталі. Устаўкі і шайбы могуць вырашыць праблемы з неглыбокімі або занадта вялікімі зенкоўкамі, але дадаюць вышыню і этапы зборкі. Кожная дадатковая функцыя павялічвае час на абсталяванне, кантроль і зборку. Добрая канструкцыя спалучае прадукцыйнасць з тэхналагічнасцю, каб знізіць выдаткі.
Дапушчальныя значэнні спалучаных дэталяў або заўвагі па зборцы
Вызначэнне допускаў і заўваг па зборцы гарантуе, што дэталі сумяшчаюцца належным чынам. Вытворцы абапіраюцца на выразны намер зборкі і нумары дэталяў абсталявання для правільнага вымярэння памераў такіх элементаў, як адтуліны. Зборачныя чарцяжы і інструкцыі ўдакладняюць працэс і чаканні. Апорныя плоскасці, заснаваныя на крытычных спалучаных паверхнях, дапамагаюць падтрымліваць выраўноўванне. Пералік нумароў пастаўшчыкоў і дэталяў абсталявання дазваляе пазбегнуць блытаніны і дарагіх памылак. Гэтыя крокі павышаюць дакладнасць і спрашчаюць як праверку, так і зборку.
Інструкцыі па зборцы
Добра падрыхтаваныя інструкцыі па зборцы прадухіляюць памылкі ў вытворчасці. Адпраўка 3D-файлаў CAD, якія паказваюць лініі выгібу і аднолькавую таўшчыню матэрыялу, дапамагае мадэляваць выраб і выяўляць памылкі на ранняй стадыі. Выкарыстанне пераважных фарматаў файлаў, такіх як SolidWorks або STEP, забяспечвае сумяшчальнасць. Архіў шматфайлавых зборак і маркіроўка іх нумарамі версій дазваляе пазбегнуць страты спасылак. Выкананне правіла 4T — размяшчэнне элементаў як мінімум у чатыры разы больш за таўшчыню матэрыялу ад выгібаў — прадухіляе дэфармацыю. Аднастайныя радыусы выгібу памяншаюць змену інструментаў і эканомяць выдаткі. Падрабязныя спецыфікацыі абсталявання, такія як самазаціскныя гайкі, забяспечваюць правільнае размяшчэнне.
Інструкцыі па ўпакоўцы і дастаўцы
Правільная ўпакоўка і інструкцыі па дастаўцы абараняюць дэталі падчас транспарціроўкі. Пры распрацоўцы ўпакоўкі ўлічваюцца памер, форма і вага дэталі. Для невялікіх, складаных дэталяў лепш выкарыстоўваць пенапластавыя або блістарныя скрынкі, а для цяжкіх прадметаў патрэбныя трывалыя фанерныя скрыні. Дэталі з ліставога металу схільныя да згінання і дэфармацыі, таму перагародкі або размяшчэнне зверху ў скрынях прадухіляюць пашкоджанні. Спосабы дастаўкі залежаць ад памеру дэталі і стану зборкі. Дастаўка оптам, у камплекце або ў сабраным выглядзе ўплывае на выбар упакоўкі і выдаткі. Напаўняльнікі, сепаратары і абмежаванні па вазе забяспечваюць бяспеку дэталяў. Прадухіленне карозіі, напрыклад, выпарванне пакетаў або пакрыццяў, падтрымлівае якасць. Дбайнае планаванне маршруту і датчыкі Інтэрнэту рэчаў дапамагаюць кіраваць дастаўкай і пазбягаць пашкоджанняў.
Кантрольны спіс запытаў прапаноў па ліставым метале: аптымізацыя працэсу запыту прапаноў
Пажаданыя тэрміны выканання
Пакупнікі, якія ўказваюць пераважныя тэрміны выканання заказаў, дапамагаюць пастаўшчыкам планаваць вытворчасць і эфектыўна размяркоўваць рэсурсы. Выразныя чаканні адносна тэрмінаў выканання заказаў дазваляюць пастаўшчыкам збалансаваць нагрузку і пазбегнуць вузкіх месцаў. Пастаўшчыкі могуць рэкамендаваць рэалістычныя графікі і прапаноўваць паскораныя варыянты пры неабходнасці.
Бюджэтнае або мэтавае цэнаўтварэнне
Устанаўленне бюджэту або мэтавай цаны ў запыту прапаноў дапамагае пастаўшчыкам падаваць прапановы, якія адпавядаюць фінансавым абмежаванням. Пастаўшчыкі выкарыстоўваюць гэтую інфармацыю для рэкамендацыі эканамічна эфектыўных працэсаў і матэрыялаў. У аўтамабільнай прамысловасці падрабязнае мадэляванне выдаткаў і мэтавае цэнаўтварэнне знізілі выдаткі на закупкі на 15%. Зразумелыя ўмовы каштарысу, такія як мэтавае цэнаўтварэнне, памяншаюць неадназначнасць і рызыку, што прыводзіць да больш дакладных і канкурэнтаздольных каштарысаў.
Кантактная інфармацыя і перавагі сувязі
Пастаўшчыкі просяць выкарыстоўваць некалькі каналаў сувязі для забеспячэння бесперабойнай камунікацыі. У табліцы ніжэй пералічаны распаўсюджаныя кантактныя дадзеныя:
| Тып кантактнай інфармацыі | Прыклады / Апісанне |
|---|---|
| Фізічны адрас | 63739 вуліца lorem ipsum Горад, краіна |
| Нумары тэлефонаў | +12 (0) 345 678 9, 800-272-7023, 509-536-4097 |
| Электронная пошта | info@company.com |
| Платформы сацыяльных сетак | Twitter, Facebook, LinkedIn, Skype |
| Канкрэтныя параметры кантакту | Запыты аб продажах, пошук дыстрыб'ютараў, запыты літаратуры, абслугоўванне кліентаў |
Патрабаванні да праграмнага забеспячэння або фармату файлаў
Пастаўшчыкі аддаюць перавагу пэўным фарматам файлаў для падачы запытаў прапаноў:
- STEP, SolidWorks, Parasolid і IGES для 3D-файлаў CAD
- PDF для анатаваных чарцяжоў
- DXF для разгорткі
- Пазбягайце STL-файлаў і скрыншотаў
- Злучыце 3D-мадэлі і 2D-чарцяжы разам для нагляднасці
Запыт на праектаванне для тэхналагічнасці (DFM) водгукаў
Запыт зваротнай сувязі па DFM дазваляе пастаўшчыкам выяўляць праблемы тэхналагічнасці на ранняй стадыі. Аўтаматызаваныя інструменты, такія як DFMPro, правяраюць праекты і падтрымліваюць некалькі платформаў САПР. Ранняя зваротная сувязь паляпшае якасць, зніжае выдаткі і скарачае цыклы распрацоўкі. Сумесныя інжынерныя абмеркаванні аптымізуюць праекты для вытворчасці.
Кваліфікацыя або сертыфікаты пастаўшчыка
Гарантыя якасці залежыць ад сертыфікатаў пастаўшчыкоў:
- ISO 9001:2015 для кіравання якасцю
- AWS D1.1 для стандартаў зваркі
- Раздзел IX ASME для сасудаў пад ціскам
- Сертыфікацыя AISC для вырабу сталі
- Стандарты бяспекі ANSI
- Сертыфікацыя UL для электрычных кампанентаў
- Адпаведнасць OSHA патрабаванням бяспекі на працоўным месцы
Палажэнні аб закупках і патрабаванні дагавора
Пакупнікі павінны ўключыць умовы закупак, такія як графікі плацяжоў, гарантыйныя ўмовы і абавязкі па дастаўцы. Зразумелыя патрабаванні дагавора абараняюць абодва бакі і забяспечваюць бесперабойнае правядзенне здзелак.
Кантрольны спіс часта прапускаемых дэталяў
Чэкліст дапамагае пакупнікам пазбегнуць распаўсюджаных памылак:
- Адсутнічаюць нумары версій
- Незразумелыя характарыстыкі матэрыялаў
- Няпоўныя спецыфікацыі матэрыялаў
- Адсутнасць аздаблення або каляровых дэталяў
- Адсутнічаюць інструкцыі па ўпакоўцы
Парада: Прагляд кантрольнага спісу запыту прапаноў па ліставым метале перад адпраўкай дазваляе пазбегнуць дарагіх памылак і затрымак.
Поўны кантрольны спіс запытаў прапаноў па ліставым метале дапамагае кампаніям атрымліваць дакладныя і хуткія прапановы. Каманды, якія выкарыстоўваюць гэты кантрольны спіс для кожнага праекта, пазбягаюць дарагіх памылак. Чытачы могуць спампаваць бясплатны шаблон, каб спрасціць свой працэс. Выразная інфармацыя і адкрытая камунікацыя з пастаўшчыкамі прыводзяць да лепшых вынікаў.
Часта задаваныя пытанні
Якія фарматы файлаў аддаюць перавагу пастаўшчыкі ліставога металу для запытаў прапаноў?
Пастаўшчыкі аддаюць перавагу файлам STEP, SolidWorks і DXF. Гэтыя фарматы забяспечваюць выразную геаметрыю і дэталізацыю для дакладнага разліку коштаў.
Як адсутнасць інфармацыі ўплывае на каштарысы на ліставы метал?
Адсутнасць падрабязнасцей прыводзіць да затрымак і памылак. Пастаўшчыкі могуць запытаць удакладненні, што запавольвае працэс складання каштарысу і павялічвае выдаткі.
Чаму пакупнікі павінны ўказваць клас матэрыялу ў запыту прапаноў?
Клас матэрыялу вызначае трываласць і прадукцыйнасць. Пастаўшчыкам патрэбна гэтая інфармацыя, каб выбраць патрэбны матэрыял і прапанаваць надзейныя цэны.