


Як наладзіць прэс-тармазны станок з ЧПУ для аптымальнай прадукцыйнасці
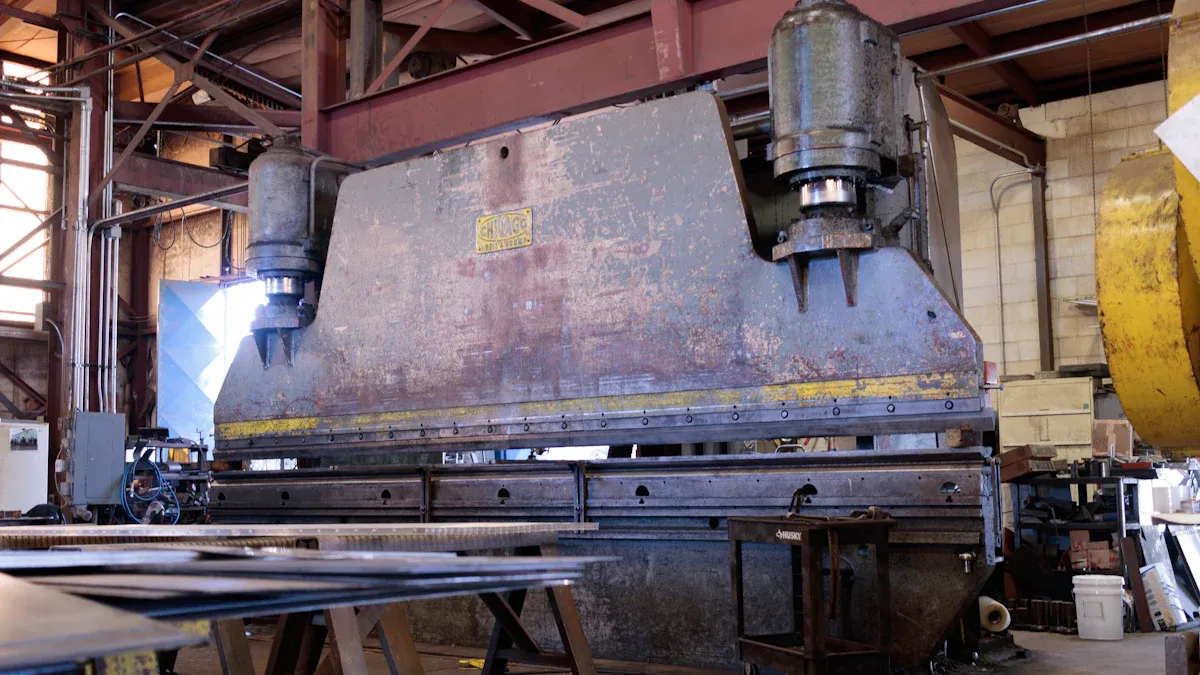
Правільная налада прэса з ЧПУ мае вырашальнае значэнне для дасягнення дакладнасці ±0,1 мм. Дакладныя параметры значна паляпшаюць якасць вытворчасці, забяспечваючы стабільныя аперацыі згінання. Рэгулярнае тэхнічнае абслугоўванне і рэгуляванне неабходныя для падтрымання гэтай дакладнасці на працягу доўгага часу. Выкананне перадавых практык прыводзіць да аптымізацыі прэса з ЧПУ.
Асноўныя высновы
- Рэгулярная каліброўка вашага прэса з ЧПУ мае важнае значэнне. Яна забяспечвае дакладнасць аперацый па гнутці і прадухіляе недакладнасці, выкліканыя зносам або няправільным выраўноўваннем.
- Выбар высакаякаснага абсталявання мае вырашальнае значэнне для дасягнення аднолькавых вуглоў згібу. Правільнае абсталяванне памяншае колькасць адходаў і паляпшае агульную якасць вытворчасці.
- Падтрыманне чысціні і добрага стану машыны павышае яе прадукцыйнасць. Рэгулярныя праверкі і чыстка прадухіляюць знос і забяспечваюць бяспеку.
Ключавыя фактары, якія ўплываюць на аптымізацыю прэса з ЧПУ
Каліброўка машыны
Каліброўка машыны адыгрывае жыццёва важную ролю ў дасягненні дакладных аперацый гнутця. Правільная каліброўка гарантуе, што прэс з ЧПУ працуе ў межах зададзеных дапушчальных адхіленняў. Гэтая дакладнасць непасрэдна ўплывае на вуглы і памеры гнутця. Рэгулярная каліброўка і тэхнічнае абслугоўванне прадухіляюць недакладнасці, якія ўзнікаюць з-за механічнага зносу, няправільнага выраўноўвання або няправільных налад.
Каб падтрымліваць аптымальную прадукцыйнасць, аператары павінны выконваць наступныя дзеянні:
- Праверце прэс-тармазны прэс на наяўнасць зносу, пашкоджанняў або няправільнага выраўноўвання ў такіх важных кампанентах, як плашкі, заднія ўпоры і накіроўвалыя рэйкі.
- Старанна ачысціце машыну, каб выдаліць бруд, смецце і забруджванні, якія могуць паўплываць на яе прадукцыйнасць.
- Праверце гідраўлічныя сістэмы на наяўнасць уцечак або паветраных кішэняў, каб падтрымліваць раўнамернае размеркаванне ціску.
Выкарыстанне эфектыўных метадаў каліброўкі павышае дакладнасць. У наступнай табліцы апісаны некаторыя з найбольш эфектыўных метадаў каліброўкі і выкарыстоўваныя інструменты:
| Метад каліброўкі | Выкарыстаныя інструменты/абсталяванне |
|---|---|
| Індыкатар гадзіннікавага тыпу або кантрольны індыкатар | Неабходны для праверкі геаметрычных дапушчальных кольцаў, такіх як паралельнасць слізгацення і станіны і прамалінейнасць задняй упорнай рэйкі. |
| Высокадакладны лічбавы транспарцір | Забяспечвае хуткія паказанні вуглоў для праверкі вуглоў выгібу. |
| Лазерная сістэма выраўноўвання | Вымярае прамалінейнасць, паралельнасць і квадратнасць машыны з высокай дакладнасцю і эфектыўнасцю. |
| Сістэма маніторынгу танажу | Кантралюе танаж гнутця ў рэжыме рэальнага часу, каб абараніць інструменты і прадухіліць перагрузку. |
| Выпрабавальныя штампы з сертыфікаванай дакладнасцю | Ацэньвае агульную прадукцыйнасць з выкарыстаннем тонка адшліфаваных штампаў для тэставых выгібаў, што дае ўяўленне аб дакладнасці станка. |
Выбар інструментаў
Выбар інструмента істотна ўплывае на дакладнасць і паўтаральнасць выгібу ў працэсах гібкі на прэсах з ЧПУ. Высокаякасныя пуансоны і штампы з патрэбнай цвёрдасцю і дакладнай геаметрыяй забяспечваюць аднолькавыя вуглы выгібу. Нават невялікія зносы або няправільнае сумяшчэнне інструмента могуць прывесці да вымерных адрозненняў у гатовых дэталях.
Пры выбары інструмента ўлічвайце наступныя фактары:
- Тып інструментаў, якія выкарыстоўваюцца ў сістэмах гнуткавання з ЧПУ, уплывае на вуглы гнутця. Меншыя інструменты звычайна дазваляюць выкарыстоўваць большыя вуглы гнутця.
- Інструменты, вырабленыя на заказ, дазваляюць выкарыстоўваць меншыя дапушчальныя дапушчэнні і больш дакладныя выгібы, што дазваляе вырабляць складаныя формы і вуглы. Яны таксама памяншаюць колькасць адходаў і павышаюць прадукцыйнасць, што прыводзіць да лепшай якасці аздаблення і меншай колькасці пашкоджанняў матэрыялу.
Для рознай таўшчыні ліставога металу рэкамендуюцца наступныя крытэрыі для выбару інструмента для гібкі прэса:
| Крытэрыі | Апісанне |
|---|---|
| Гнутая матэрыял | Тып металу ўплывае на адтуліну штампа, радыус выгібу і кут выгібу ў залежнасці ад яго таўшчыні. |
| Правіла васьмі | Для аптымальнага выгібу таўшчыня матрицы з V-вобразным адтулінай павінна быць у восем разоў большая за таўшчыню матэрыялу. |
| V-вобразны адтуліну і радыус | V-вобразны адтуліна ўплывае на ўнутраны радыус; у ідэале яна павінна быць роўнай таўшчыні матэрыялу. |
| Больш тоўстыя пласціны | Патрабуецца V-вобразны адтуліна ў 10 разоў большая за таўшчыню, каб прадухіліць расколіны з-за зніжэння пластычнасці. |
Уласцівасці ліставога металу
Змены ўласцівасцей ліставога металу, такія як таўшчыня і цвёрдасць, істотна ўплываюць на прадукцыйнасць прэса з ЧПУ для гібкі. Больш тоўстыя матэрыялы патрабуюць больш магутных прэсаў для гібкі і спецыяльнага інструмента, каб пазбегнуць такіх праблем, як расколіны або дэфармацыя. Больш цвёрдыя матэрыялы, такія як нержавеючая сталь, патрабуюць большай магутнасці і спецыяльнага інструмента ў параўнанні з больш мяккімі матэрыяламі, такімі як нізкавугляродзістая сталь.
Паслядоўнасць таўшчыні матэрыялу мае вырашальнае значэнне для дасягнення роўных і дакладных выгібаў. Варыяцыі могуць прывесці да неадпаведнасцей у канчатковым прадукце. Аператары заўсёды павінны ўлічваць наступнае:
- Больш тоўстыя матэрыялы патрабуюць большай магутнасці і спецыяльнага абсталявання.
- Для больш цвёрдых матэрыялаў патрэбуецца спецыяльная прылада для эфектыўнага згінання.
- Захаванне аднастайнасці таўшчыні матэрыялу забяспечвае лепшую дакладнасць выгібу.
Засяродзіўшы ўвагу на гэтых ключавых фактарах, аператары могуць палепшыць аптымізацыю прэса з ЧПУ і дасягнуць найвышэйшай якасці прадукцыі.
Тэхналогіі гнуткіх аперацый для дасягнення дакладнасці
Правільныя працэдуры ўстаноўкі
Правільныя працэдуры налады маюць важнае значэнне для дасягнення дакладнасці пры аперацыях з ЧПУ-гнучкай. Аператары павінны выконваць пэўныя дзеянні, каб забяспечыць стабільныя вынікі гнутця. У табліцы ніжэй прыведзены асноўныя працэдуры налады і іх апісанні:
| Працэдура ўстаноўкі | Апісанне |
|---|---|
| Сіла згібу | Адрэгулюйце танаж у адпаведнасці з тыпам матэрыялу, таўшчынёй і характарыстыкамі інструмента для раўнамернага прыкладання сілы. |
| Хуткасць згінання | Для больш тоўстых матэрыялаў выкарыстоўвайце меншыя хуткасці, каб забяспечыць дакладнасць; больш высокія хуткасці могуць прывесці да неадпаведнасцей. |
| Планаванне паслядоўнасці | Старанна плануйце паслядоўнасць згінання складаных дэталяў, каб пазбегнуць перашкод і захаваць выраўноўванне. |
| Навучанне аператараў | Рэгулярнае навучанне дапамагае аператарам выяўляць недакладнасці і дынамічна карэктаваць налады. |
| Кантроль якасці | Укараніце SPC і сістэмы вымярэнняў у плыні для кантролю і забеспячэння дакладнасці на працягу ўсяго працэсу. |
| Выбар інструментаў | Выберыце адпаведную шырыню штампа і профіль пуансона, каб пазбегнуць адхіленняў вуглоў і дэфектаў паверхні. |
| Дакладная падрыхтоўка матэрыялу | Забяспечце аднастайнасць таўшчыні і чысціні матэрыялу, каб пазбегнуць варыяцый вуглоў выгібу. |
| Кампенсацыя за спружыністае вяртанне | Выкарыстоўвайце празмерны выгін і карэкціроўкі ў залежнасці ад матэрыялу, каб супрацьстаяць эфекту спружыністасці. |
Выкананне гэтых працэдур мінімізуе памылкі налады, якія могуць прывесці да недакладнасцей вугла выгібу. Няправільная аснастка і каліброўка машыны могуць прывесці да праблем са зборкай і функцыянальных дэфектаў. Таму аператары павінны надаць прыярытэт гэтым працэдурам налады, каб палепшыць аптымізацыю прэса з ЧПУ.
Аптымізацыя паслядоўнасці згінання
Аптымізацыя паслядоўнасці гнутця мае вырашальнае значэнне для павышэння эфектыўнасці і дакладнасці аперацый на прэсе з ЧПУ. Добра спланаваная паслядоўнасць памяншае колькасць перамяшчэння і апрацоўкі дэталі, што можа прывесці да памылак. Вось эфектыўныя стратэгіі аптымізацыі паслядоўнасці гнутця:
- Плануйце і аптымізуйце паслядоўнасці гнутцяў, каб мінімізаваць перамяшчэнне і апрацоўку дэталяў.
- Эфектыўнае паслядоўнасць скарачае час цыклаў і павышае агульную прадукцыйнасць.
- Выкарыстоўвайце праграмныя інструменты, якія могуць мадэляваць і аптымізаваць паслядоўнасці выгібаў.
- Паэтапнае згінанне накіравана на аптымізацыю працэсу для аптымальнага патоку дэталяў шляхам выканання як мага большай колькасці згінаў з найменшай колькасцю налад інструмента.
- Размясціце інструменты для найбольш эфектыўнай і падыходнай паслядоўнасці выгібаў, каб мінімізаваць непатрэбныя рухі.
Пасля праграмавання працэдуры паэтапнага згінання ў аўтаномным рэжыме аператары могуць мадэляваць працэдуру фармавання з дапамогай трохмерных малюнкаў. Гэта мадэляванне забяспечвае эфектыўны працэс згінання. Выкарыстанне інструментаў, размешчаных у шэраг для лёгкага руху злева направа, дазваляе аператарам эфектыўна выконваць згінанне. Праграмнае забеспячэнне дапамагае стварыць паслядоўнасць згінання, якая мінімізуе змену інструментаў і максімізуе прадукцыйнасць.
Рэгуляванне сілы і хуткасці
Рэгуляванне сілы і хуткасці мае жыццёва важнае значэнне для дасягнення дакладных выгібаў у аперацыях з прэсам з ЧПУ. Гэтыя параметры павінны адаптавацца да змен уласцівасцей матэрыялу, каб забяспечыць стабільныя вынікі. Вось ключавыя меркаванні адносна рэгулявання сілы і хуткасці:
- Прэсы з ЧПУ могуць рэгуляваць параметры выгібу ў рэжыме рэальнага часу, каб улічваць змены таўшчыні, цвёрдасці і фармавальнасці матэрыялу.
- Дзякуючы такой адаптыўнасці кожны выгіб адпавядае патрабаваным спецыфікацыям, нават калі ўласцівасці матэрыялу адрозніваюцца.
- Рэгуляванне ціску, які аказвае прэс-гібок, мае вырашальнае значэнне для дасягнення раўнамерных выгібаў, асабліва пры выкарыстанні матэрыялаў з рознымі ўласцівасцямі.
- Палепшаныя прэсы-гнучкі могуць аўтаматычна рэгуляваць ціск у рэжыме рэальнага часу, забяспечваючы раўнамерны выгін па ўсёй даўжыні матэрыялу.
Засяродзіўшыся на гэтых метадах гнуткі, аператары могуць значна палепшыць аптымізацыю прэса з ЧПУ і дасягнуць найвышэйшай якасці прадукцыі.
Экалагічныя меркаванні для прадукцыйнасці
Кантроль тэмпературы
Кантроль тэмпературы мае важнае значэнне для падтрымання дакладнасці лістагібальных прэсаў з ЧПУ. Ваганні тэмпературы могуць змяніць уласцівасці металаў, што прывядзе да дэфармацыі падчас працэсу гнутця. Варыяцыі таксама могуць выклікаць пашырэнне або сцісканне матэрыялаў, што прывядзе да адхіленняў памераў. Каб паменшыць гэтыя праблемы, аператары павінны падтрымліваць рэкамендаваны дыяпазон тэмпературы ад 15°C да 27°C (ад 60°F да 80°F) і ўзровень вільготнасці каля 50%. Асаблівая ўвага неабходна надаваць кантролю тэмпературы ў экстрэмальных умовах, каб забяспечыць стабільную прадукцыйнасць.
Мінімізацыя вібрацыі
Вібрацыя можа істотна паўплываць на дакладнасць і тэрмін службы прэсаў з ЧПУ. З-за вібрацый часта ўзнікае няправільнае сумяшчэнне падчас гнутця металу, што прыводзіць да недакладнасцей і павелічэння колькасці адходаў. Даследаванні паказваюць, што недакладнасці могуць дасягаць 0,1 міліметра, што мае крытычнае значэнне ў дакладнай прамысловасці. Каб мінімізаваць вібрацыі, аператары павінны рэалізаваць некалькі стратэгій:
- Надзейнае замацаванне як трымальніка інструмента, так і апрацоўванай дэталі.
- Выкарыстоўвайце метады дэмпфіравання, каб паглынуць вібрацыі.
- Аптымізуйце траекторыі інструмента, каб пазбегнуць рэзкіх змен, якія выклікаюць вібрацыю.
- Падтрымлівайце калянасць машыны шляхам рэгулярнага тэхнічнага абслугоўвання.
Вырашаючы праблемы з вібрацыяй, аператары могуць палепшыць аптымізацыю прэса з ЧПУ і знізіць выдаткі, звязаныя са зносам інструмента і недакладнасцямі.
Чысціня і абслугоўванне
Рэгулярная чыстка і тэхнічнае абслугоўванне маюць жыццёва важнае значэнне для падтрымання прадукцыйнасці прэса з ЧПУ. Чыстае асяроддзе прадухіляе знос крытычна важных кампанентаў, забяспечваючы даўгавечнасць машыны. Гэта таксама павышае бяспеку на працоўным месцы, зніжаючы небяспеку ад смецця. Аператары павінны прытрымлівацца структураванага графіка тэхнічнага абслугоўвання, які дазваляе выяўляць патэнцыйныя праблемы на ранняй стадыі. Асноўныя працэдуры тэхнічнага абслугоўвання ўключаюць:
- Правядзенне візуальнага агляду на наяўнасць зносу, пашкоджанняў або няправільнага выраўноўвання.
- Рэгулярная каліброўка кампанентаў, такіх як задні ўпор.
- Забеспячэнне чысціні для падтрымання высокай дакладнасці ў аперацыях.
Надаючы прыярытэт чысціні і тэхнічнаму абслугоўванню, аператары могуць дасягнуць аптымальнай прадукцыйнасці і падоўжыць тэрмін службы сваіх прэсаў з ЧПУ.
Каб аптымізаваць параметры прэса з ЧПУ, аператары павінны прытрымлівацца такіх перадавых практык, як:
| Катэгорыя | Найлепшыя практыкі |
|---|---|
| Налада машыны | Выконвайце рэкамендацыі вытворцы і праводзьце пробныя запускі з абрэзкамі матэрыялу. |
| Праграмаванне і кіраванне | Дакладна разумейце інтэрфейс праграмавання і ўваходныя параметры. |
| Аперацыйныя метады | Авалодайце тэхнікай гнутця і практыкуйце правільнае абыходжанне з інструментам. |
| Забеспячэнне якасці | Выкарыстоўвайце інструменты вымярэння для праверкі і ўкараняйце праверкі якасці на працягу ўсяго працэсу. |
Рэгулярнае тэхнічнае абслугоўванне мае вырашальнае значэнне для падтрымання дакладнасці. Штодзённыя праверкі і каліброўка дапамагаюць прадухіліць пагаршэнне дробных праблем. Аператары павінны ўкараняць абмеркаваныя стратэгіі для павышэння прадукцыйнасці і дасягнення найвышэйшай якасці прадукцыі.
Часта задаваныя пытанні
Які ідэальны дыяпазон тэмператур для працы лістагменю з ЧПУ?
Ідэальны дыяпазон тэмператур для аптымальнай прадукцыйнасці складае ад 15°C да 27°C (ад 60°F да 80°F).
Як часта трэба калібраваць прэс-гібок з ЧПУ?
Аператарам варта рэгулярна калібраваць прэс-гвазок з ЧПУ, ідэальна кожныя некалькі месяцаў або пасля значнага выкарыстання.
Якія фактары ўплываюць на дакладнасць выгібу ліставога металу?
Дакладнасць гнутця залежыць ад таўшчыні матэрыялу, якасці інструментаў і каліброўкі машыны. Паслядоўнасць у гэтых галінах мае вырашальнае значэнне.