


Асноўныя метады зваркі ацынкаванай сталі ў аўтамабільнай прамысловасці
Зварка ацынкаванай сталі адыгрывае вырашальную ролю ў аўтамабільнай вытворчасці. Гэты матэрыял павышае каразійную ўстойлівасць, забяспечваючы даўгавечнасць аўтамабіля. Аднак зваршчыкі сутыкаюцца з значнымі праблемамі. Да распаўсюджаных праблем адносяцца выпарэнне цынку, якое ўтварае таксічныя пары, і охрупчанасць цынку, якая можа аслабіць зварныя швы. Вырашэнне гэтых праблем мае важнае значэнне для дасягнення высакаякасных вынікаў пры зварцы ацынкаванай сталі.
Асноўныя высновы
- Зварка Ацынкаваная сталь патрабуе належнай падрыхтоўкі паверхні для выдалення забруджванняў. Гэта паляпшае якасць зваркі і памяншае колькасць дэфектаў.
- Рызыка для здароўя ад пароў цынку значная. Забяспечце належную вентыляцыю і выкарыстоўвайце сродкі індывідуальнай абароны для абароны ад уздзеяння таксічных рэчываў.
- Пасля зваркі паўторна нанясіце цынкавыя пакрыцці, каб аднавіць каразійную стойкасць. Гэты крок мае вырашальнае значэнне для падтрымання даўгавечнасці зварных злучэнняў.
Уласцівасці ацынкаванай сталі
Ацынкаваная сталь валодае некалькімі ключавымі ўласцівасцямі, якія робяць яе прыдатнай для аўтамабільнай прамысловасці. Разуменне гэтых уласцівасцей неабходна для эфектыўнай зваркі.
| Маёмасць | Апісанне |
|---|---|
| Шчыльнасць | Прыблізна 7,85 г/см³, што забяспечвае трывалы і лёгкі матэрыял. |
| Тэмпература плаўлення | Цынкавае пакрыццё плавіцца пры тэмпературы каля 420°C, у той час як сталёвая падкладка плавіцца прыблізна пры 1400°C. |
| Трываласць на расцяжэнне | Вядзецца ад 370 да 780 МПа, што дазваляе яму вытрымліваць значныя расцягвальныя сілы. |
| Мяжа цякучасці | Вар'іруецца ад 250 да 550 МПа, што паказвае здольнасць матэрыялу вытрымліваць нагрузкі без дэфармацыі. |
| Пластычнасць | Добрая пластычнасць дазваляе фармаваць і згінаць без разбурэння. |
| Цвёрдасць | Звычайна вагаецца ад 130 да 250 HB, што паказвае на ўстойлівасць да дэфармацыі. |
| Устойлівасць да карозіі | Цынкавае пакрыццё забяспечвае моцную ўстойлівасць да карозіі, якая служыць больш за 50 гадоў ва ўмераных умовах. |
| Хімічная ўстойлівасць | Устойлівы да многіх хімічных рэчываў у асяроддзі з кантраляваным pH, але можа падвяргацца карозіі ў моцна кіслых або шчолачных умовах. |
Цынкавае пакрыццё на ацынкаванай сталі істотна ўплывае на яе зварвальнасць у параўнанні з непакрытай сталлю. Ключавыя моманты ўключаюць:
- Зварвальнасць ацынкаваных лістоў адрозніваецца з-за ўласцівасцей цынкавага пласта.
- Таўшчыня і структура цынкавага пакрыцця ўплываюць на якасць зваркі.
- Праблемы ўзнікаюць падчас газавага дугавога зварвання (GMA), калі дуга запальваецца, што прыводзіць да выпарэння цынку, што ўплывае на стабільнасць дугі і паток ахоўнага газу.
Гэтыя ўласцівасці і праблемы падкрэсліваюць важнасць разумення тэхналогій зваркі ацынкаванай сталі ў аўтамабільнай вытворчасці.
Праблемы зваркі ацынкаванай сталі
Зварка ацынкаванай сталі стварае некалькі праблем, якія могуць паўплываць як на якасць зварнога шва, так і на здароўе зваршчыка. Разуменне гэтых праблем мае вырашальнае значэнне для дасягнення паспяховых вынікаў у аўтамабільнай прамысловасці.
Небяспека для здароўя
Зваршчыкі сутыкаюцца са значнай рызыкай для здароўя пры працы з ацынкаванай сталлю. Цынкавае пакрыццё выпрацоўвае шкодныя пары падчас працэсу зваркі. Асноўныя рызыкі для здароўя ўключаюць:
| Небяспека для здароўя | Апісанне |
|---|---|
| Удыханне пароў аксіду цынку | Можа прывесці да неадкладных і доўгатэрміновых праблем са здароўем. |
| Металічная ліхаманка | Грыпападобнае захворванне з такімі сімптомамі, як дрыжыкі, ліхаманка, млоснасць і боль у целе. |
| Хранічнае пашкоджанне лёгкіх | Доўгатэрміновае ўздзеянне можа прывесці да такіх захворванняў, як пнеўманіт і ацёк лёгкіх. |
| Дэфіцыт медзі | Празмернае ўздзеянне цынку можа прывесці да неўралагічных праблем з-за парушэння ўсмоктвання медзі. |
| Уздзеянне аксіду свінцу | Звязаны з доўгатэрміновымі праблемамі са здароўем, у тым ліку ракам лёгкіх і мозгу. |
| Агульныя наступствы для здароўя | Уключае раздражненне вачэй, носа і горла; галавакружэнне; пашкоджанне лёгкіх; розныя віды раку; і іншае. |
Каб паменшыць гэтыя рызыкі, неабходна належная вентыляцыя і сістэмы адсмоктвання дыму. OSHA рэкамендуе выкарыстоўваць механічную вентыляцыю, якая забяспечвае не менш за 2000 кубічных футаў у хвіліну (cfm) паветра на кожнага зваршчыка ў памяшканнях без натуральнай вентыляцыі.
Праблемы з якасцю зваркі
Дэфекты зварнога шва, такія як парыстасць і расколіны, часта ўзнікаюць, калі Зварка ацынкаваная сталь. Прысутнасць цынку можа прывесці да ўтрымання газу, што прыводзіць да ўтварэння сітаватасці. У наступнай табліцы паказаны частаты ўзнікнення сітаватасці ў розных узорах зварных швоў:
| Зварка | Сітаватасць (%) |
|---|---|
| В2 | 1.7 |
| В3 | 0,4 |
| W8 | 0,4 |
| В1 | ~6 |
| В4 | ~6 |
| В5 | ~6 |
| W6 | ~6 |
| W7 | ~6 |
| W9 | ~12 |
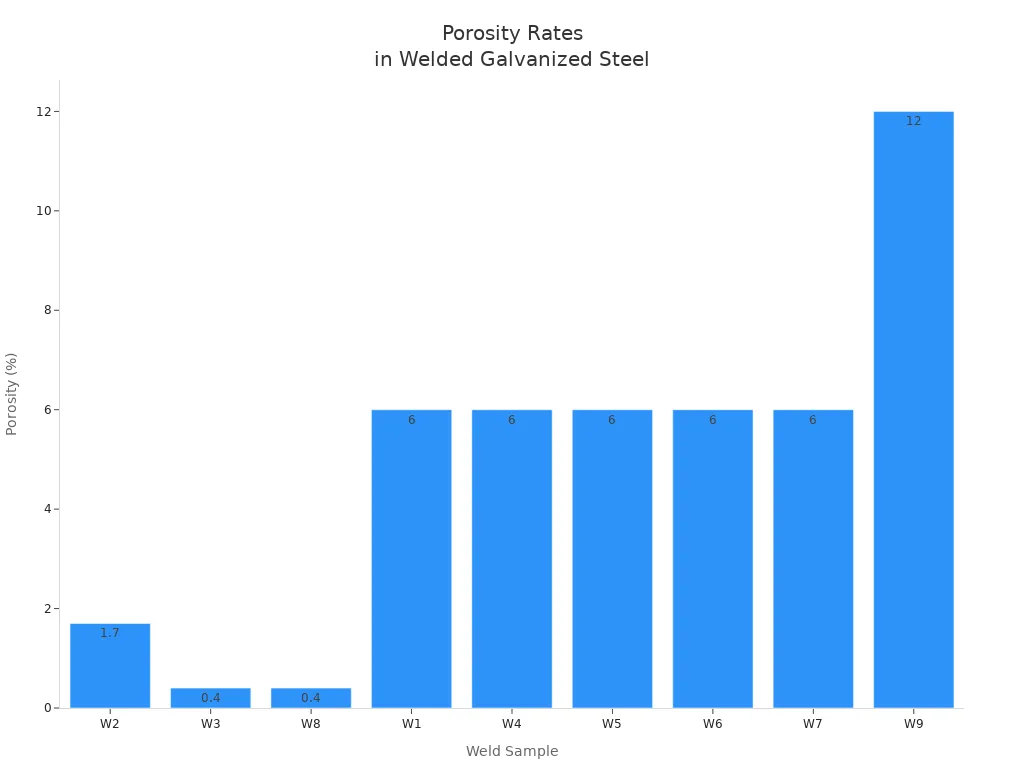
Такія газы, як вадарод, азот і кісларод, могуць спрыяць парастку сітаватасці, калі іх не кантраляваць належным чынам. Акрамя таго, рызыка расколін павялічваецца з-за охрупчвання, выкліканага цынкавым пакрыццём.
Тэхналогіі падрыхтоўкі да зваркі ацынкаванай сталі
Падрыхтоўка ацынкаванай сталі да зваркі мае вырашальнае значэнне для забеспячэння трывалых і даўгавечных злучэнняў у аўтамабільнай прамысловасці. Правільная падрыхтоўка мінімізуе дэфекты і паляпшае агульную якасць зваркі. Вось асноўныя прыёмы, якія варта ўлічваць:
Ачыстка паверхняў
Эфектыўная ачыстка паверхні выдаляе забруджванні, якія могуць перашкаджаць працэсу зваркі. Звычайна выкарыстоўваюцца наступныя метады:
- Механічная ачысткаГэты метад уключае ў сябе абразіўна-струменевую ачыстку, ручную ачыстку і ачыстку электраінструментамі. Ён эфектыўна выдаляе іржу, фарбу і іншыя забруджванні.
- Хімічная чысткаШчолачныя або кіслотныя растворы могуць выдаліць арганічныя забруджванні. Асабліва эфектыўны слабы кіслы раствор, змяшаны ў суадносінах 25 частак вады да 1 часткі кіслаты.
- Ачыстка растваральнікамНанясенне растваральнікаў з дапамогай чыстых тканін дапамагае выдаліць арганічныя матэрыялы без паўторнага адкладання забруджванняў.
| Спосаб ачысткі | Апісанне |
|---|---|
| Механічная ачыстка | Уключае абразіўна-струменевую ачыстку, ручную ачыстку і ачыстку электраінструментамі для выдалення забруджванняў. |
| Хімічная чыстка | Выкарыстоўвае шчолачныя або кіслотныя растворы для выдалення арганічных забруджванняў і падрыхтоўкі паверхні. |
| Ачыстка растваральнікам | Прадугледжвае нанясенне растваральнікаў на паверхню для выдалення арганічных матэрыялаў з дапамогай чыстых тканін. |
Пасля ачысткі старанна прамыйце паверхню чыстай вадой, каб выдаліць рэшткі. Цалкам высушыце паверхню, перш чым прыступаць да зваркі.
Выдаленне цынкавага пакрыцця
Выдаленне цынкавага пакрыцця перад зваркай можа значна паўплываць на трываласць злучэння і каразійную стойкасць. Хоць выдаленне цынкавага пласта можа здацца карысным, каб пазбегнуць выпарэння падчас зваркі, такая практыка падвяргае сталь рызыцы карозіі. Ніжэй апісаны наступствы выдалення цынку:
| Пункт доказу | Апісанне |
|---|---|
| Устойлівасць да карозіі | Цынкавыя пакрыцці забяспечваюць выдатную каразійную ўстойлівасць, а іх выдаленне падвяргае сталь рызыцы карозіі. |
| Дэфекты зваркі | Цынк выпараецца падчас зваркі, што прыводзіць да ўтварэння сітаватасці і адтулін, якія парушаюць цэласнасць злучэння. |
| Злучэнне без зліцця | Такія метады, як газавая дугавая пайка (GMAB), мінімізуюць выгаранне цынку і падтрымліваюць абарону ад карозіі, павышаючы трываласць злучэння. |
Падрыхтоўка краёў
Правільная падрыхтоўка краёў мае жыццёва важнае значэнне для дасягнення аптымальнай якасці зваркі. Розныя метады апрацоўкі ўплываюць на цынкавае пакрыццё і каразійную стойкасць:
| Метад апрацоўкі | Уплыў на цынкавае пакрыццё | Устойлівасць да карозіі |
|---|---|---|
| Лазерная рэзка | Выпарае цынк | Высокая схільнасць да акіслення |
| Штампоўка | Частковы цынкавы пласт | Высокая ўстойлівасць да карозіі |
| Штампоўка | Частковы цынкавы пласт | Высокая ўстойлівасць да карозіі |
| Зняцце задзірын з валкоў | Раўнамернае размеркаванне цынку | Палепшаная абарона ад карозіі |
Выконваючы гэтыя метады падрыхтоўкі, зваршчыкі могуць значна палепшыць якасць зваркі ацынкаванай сталі ў аўтамабільнай прамысловасці. Правільная ачыстка, стараннае выдаленне цынку і эфектыўная падрыхтоўка краёў спрыяюць больш трывалым і надзейным зварным швам.
Выбар правільнага метаду зваркі ацынкаванай сталі
Выбар адпаведнага метаду зваркі ацынкаванай сталі мае жыццёва важнае значэнне для дасягнення высакаякасных зварных швоў у аўтамабільнай прамысловасці. Кожны метад мае свае перавагі і праблемы, асабліва ў дачыненні да якасці і эфектыўнасці зваркі.
- МІГ-зваркаГэты метад забяспечвае высокую хуткасць і хуткасць наплаўкі. Аднак ён можа прывесці да разбрызгвання і менш эстэтычна прыемных зварных швоў. Гэтыя фактары могуць паўплываць на якасць тонкіх ацынкаваных сталёвых кампанентаў.
- TIG-зваркаГэтая тэхніка забяспечвае выдатны кантроль і больш чыстыя зварныя швы, што робіць яе ідэальнай для тонкіх матэрыялаў. TIG-зварка патрабуе большай кваліфікацыі і працуе на меншых хуткасцях, што можа быць недахопам пры вытворчасці вялікіх аб'ёмаў.
Зваршчыкі таксама павінны ўлічваць уплыў хуткасці зваркі падчас працэсу зваркі. Больш высокая хуткасць можа прывесці да ўтварэння газавых кішэняў у шве, што прывядзе да прагарання і парыстасці. Гэтыя праблемы з'яўляюцца сур'ёзнымі праблемамі пры працы з тонкай ацынкаванай сталлю. Акрамя таго, пырскі могуць прыліпаць да дэталяў, што патрабуе дарагой ачысткі пасля зваркі.
З пункту гледжання кошту і эфектыўнасці, кропкавая/лазерная зварка вылучаецца. Яна мае на 38% ніжэйшыя эксплуатацыйныя выдаткі ў параўнанні з кропкавай зваркай дзякуючы больш высокай прадукцыйнасці зваркі і меншым патрэбам у абслугоўванні. Лазерная зварка паслядоўна дэманструе большую эфектыўнасць злучэння, чым традыцыйныя метады, пры рознай таўшчыні матэрыялу.
Выбіраючы правільны метад зваркі, зваршчыкі могуць павысіць якасць і эфектыўнасць зваркі ацынкаванай сталі ў аўтамабільнай прамысловасці.
Стратэгіі кантролю тэмпературы пры зварцы ацынкаванай сталі
Эфектыўны кантроль тэмпературы мае важнае значэнне пры зварцы ацынкаванай сталі. Залішняя тэмпература можа прывесці да хуткага выпарэння цынку, што стварае зазоры і неадпаведнасці ў зварным шве. Гэта выпарэнне аслабляе структурную цэласнасць шва і ўскладняе сплаўленне з асноўным металам. Прысутнасць аксіду цынку можа перашкаджаць належнай адгезіі, што прыводзіць да нізкай якасці зваркі.
Каб вырашыць гэтыя праблемы, зваршчыкі могуць рэалізаваць некалькі стратэгій:
-
Папярэдні разагрэўПапярэдні нагрэў ацынкаванай сталі перад зваркай можа значна палепшыць якасць зваркі. Трохэтапны лазерная зварка шваміПрацэс эфектыўна кантралюе сітаватасць і памяншае дэфекты, выкліканыя парамі цынку. Гэты метад выдаляе цынкавы пласт перад асноўнай зваркай, што прыводзіць да паляпшэння трываласці на расцяжэнне і зрух. Фактычна, гэты падыход дазволіў дасягнуць максімальнай трываласці на расцяжэнне і зрух 10,2 кН, што на 37% больш у параўнанні з традыцыйным метадам. Лазерная зварка.
-
Кантраляваная падача цяплаПадтрыманне пастаяннай падачы цяпла падчас зваркі мае вырашальнае значэнне. Зваршчыкам варта рэгуляваць хуткасць зваркі і сілу току, каб пазбегнуць перагрэву. Меншая хуткасць зваркі можа дапамагчы падтрымліваць стабільную тэмпературу, зніжаючы рызыку выпарэння цынку.
-
Метады астуджэнняВыкарыстанне метадаў астуджэння падчас і пасля зваркі можа дапамагчы кантраляваць цяпло. Выкарыстанне вадзяных распыляльнікаў або паветранага астуджэння можа знізіць тэмпературу зоны зваркі, мінімізуючы рызыку выпарэння цынку і забяспечваючы больш трывалую сувязь.
Выкарыстоўваючы гэтыя стратэгіі кантролю тэмпературы, зваршчыкі могуць дасягнуць больш высокай якасці зварных швоў пры зварцы ацынкаванай сталі, забяспечваючы цэласнасць і даўгавечнасць аўтамабільных кампанентаў.
Меркаванні пасля зваркі для ацынкаванай сталі
Паслязварачныя працэдуры маюць вырашальнае значэнне для забеспячэння даўгавечнасці і цэласнасці ацынкаваных сталёвых кампанентаў у аўтамабільнай прамысловасці. Пасля завяршэння працэсу зваркі неабходна ўлічваць некалькі фактараў для аднаўлення каразійнай стойкасці і забеспячэння якасці зварнога шва.
Аднаўленне каразійнай устойлівасці
Звараныя ўчасткі часта губляюць ахоўнае цынкавае пакрыццё, што робіць іх схільнымі да карозіі. Каб вырашыць гэтую праблему, разгледзьце наступныя метады апрацоўкі:
| Метад лячэння | Апісанне |
|---|---|
| Паўторнае нанясенне цынкавага пакрыцця | Абнавіце цынкавае пакрыццё на звараных участках, каб аднавіць абарону. |
| Гарачае ацынкаванне | Метад эфектыўнага аднаўлення ахоўнага пласта. |
| Тэрмічнае напыленне | Яшчэ адзін спосаб нанясення новага цынкавага пласта для ўстойлівасці да карозіі. |
Акрамя таго, іншыя варыянты ўключаюць металізацыю, выкарыстанне прыпояў або нанясенне халоднай ацынкавальнай фарбы з утрыманнем цынку не менш за 94%.
Праверка зварных швоў
Праверка зварных швоў мае важнае значэнне для выяўлення дэфектаў, якія могуць паставіць пад пагрозу цэласнасць канструкцыі. Звычайныя метады праверкі ўключаюць:
| Метад праверкі | Апісанне |
|---|---|
| Візуальны агляд | Ацэньвае якасць зварных злучэнняў па знешнім выглядзе; выкарыстоўвае калібры для ацэнкі геаметрыі. |
| Магнітна-парашковая праверка | Выяўляе паверхневыя дэфекты, назіраючы за месцамі назапашвання магнітнага парашка пры наяўнасці дэфектаў. |
| Віхравы токавы кантроль | Вызначае пашкоджанні матэрыялу шляхам вымярэння змяненняў электраправоднасці з-за дэфектаў. |
| Радыеграфічны агляд | Выкарыстоўвае рэнтгенаўскае або гама-выпраменьванне для выяўлення схаваных дэфектаў у матэрыяле, асабліва ў дэталях, крытычна важных для бяспекі. |
| Ультрагукавая праверка | Выкарыстоўвае гукавыя хвалі для выяўлення ўнутраных дэфектаў шляхам аналізу змяненняў характарыстык хвалі. |
Нанясенне ахоўных пакрыццяў
Пасля зваркі нанясенне ахоўных пакрыццяў мае жыццёва важнае значэнне для прадухілення карозіі. Выканайце наступныя дзеянні:
| Крок | Апісанне |
|---|---|
| Падрыхтоўка паверхні | Выдаліце ацынкаванае пакрыццё ў зоне зваркі механічнымі або хімічнымі метадамі. |
| Вентыляцыя | Забяспечце належную вентыляцыю, каб пазбегнуць уздзеяння пароў цынку. |
| Тэхніка зваркі | Выкарыстоўвайце такія метады, як перыядычная зварка, каб мінімізаваць выпарэнне цынку. |
| Зварачныя расходныя матэрыялы | Выбірайце электроды з нізкім утрыманнем вадароду або парашковы дрот, каб знізіць рызыку вадароднай ломкасці. |
| Ачыстка пасля зваркі | Ачысціце звараную зону ад пырскаў цынку або рэшткаў. |
| Рамонт пакрыцця | Для рамонту любых пашкоджанняў ацынкаванага пакрыцця выкарыстоўвайце цынкавую фарбу або тэрмічнае напыленне. |
| Інспекцыя | Праводзіць праверкі з выкарыстаннем неразбуральных метадаў кантролю, каб гарантаваць якасць і цэласнасць зварных швоў. |
Укараняючы гэтыя меры пасля зваркі, зваршчыкі могуць павысіць трываласць і прадукцыйнасць ацынкаваных сталёвых кампанентаў у аўтамабільнай прамысловасці.
Зварка ацынкаваная Сталь стварае асаблівыя праблемы, у тым ліку рызыку для здароўя ад таксічных выпарэнняў і патэнцыйных дэфектаў зварных швоў. Эфектыўныя метады, такія як правільная падрыхтоўка паверхні і вентыляцыя, паляпшаюць якасць зварных швоў. Выкананне рэкамендацый па бяспецы, такіх як выкарыстанне сродкаў індывідуальнай абароны і забеспячэнне дастатковай цыркуляцыі паветра, спрыяе больш бяспечным умовам працы.
Памятайце, што падтрыманне каразійнай устойлівасці мае вырашальнае значэнне. Пасля зваркі паўторна наносіце цынкавыя пакрыцці, каб абараніць злучэнні.
Часта задаваныя пытанні
З якімі рызыкамі для здароўя звязаныя зварка ацынкаванай сталі?
Зваршчыкі могуць адчуваць ліхаманку ад выпарэння металу і праблемы з дыханнем з-за ўдыхання пароў аксіду цынку падчас зваркі.
Як палепшыць якасць зваркі ацынкаванай сталі?
Правільная ачыстка паверхні, кантраляваная падача цяпла і выбар правільнага метаду зваркі паляпшаюць якасць зваркі і памяншаюць колькасць дэфектаў.
Ці трэба здымаць цынкавае пакрыццё перад зваркай?
Выдаленне цынкавага пакрыцця можа палепшыць якасць зваркі, але павялічвае рызыку карозіі. Замест гэтага падумайце аб выкарыстанні метадаў, якія мінімізуюць выгаранне цынку.