


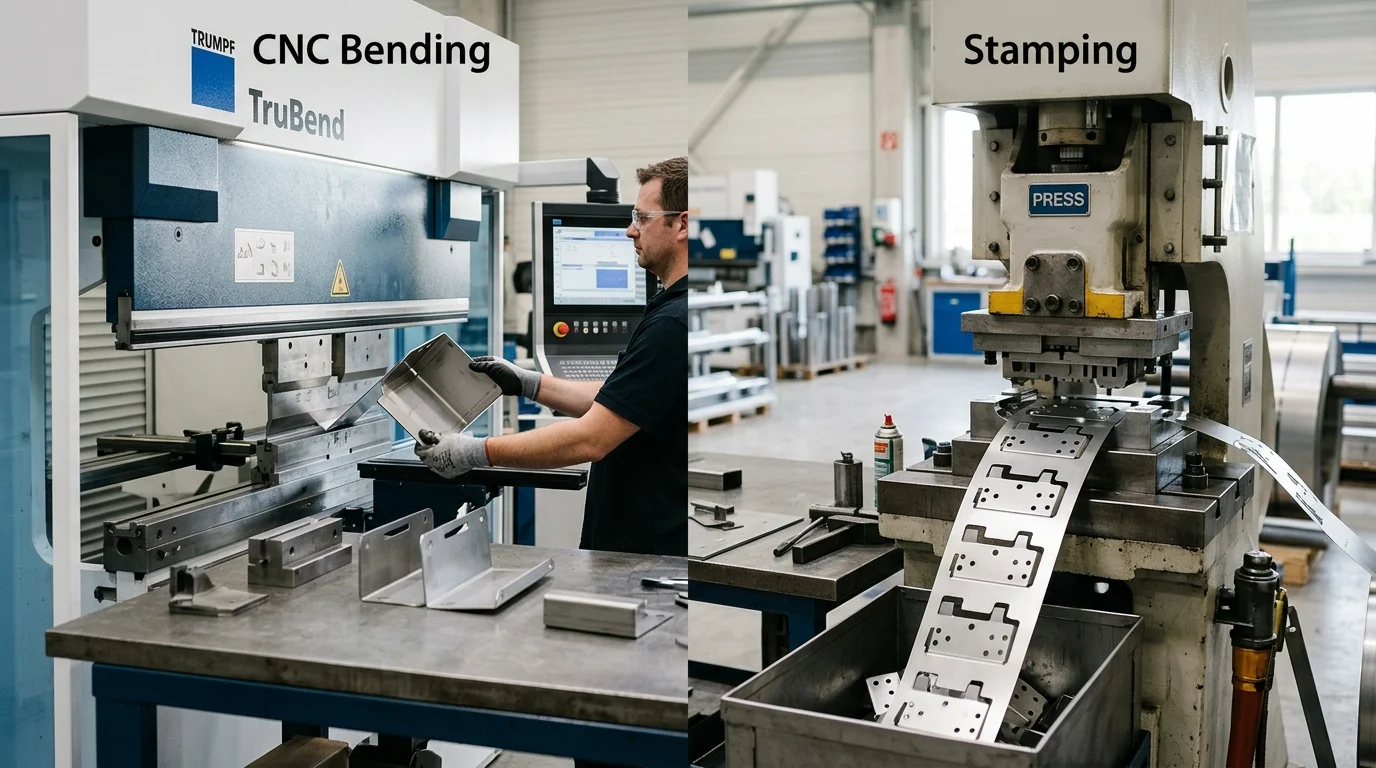
Выбар працэсу фармавання металу — гэта не проста перавага цэха, ён можа вызначыць, ці будзе дэталь прыбытковай ад стварэння прататыпа да поўнай вытворчасці. Гнутая гнуткая машына з ЧПУі Штампоўка металу Абодва метады змяняюць форму ліставога металу шляхам кантраляванай дэфармацыі, але іх структура выдаткаў, патрабаванні да інструментаў, працягласць цыклаў і рызыкі змены канструкцыі вельмі адрозніваюцца. Прэс-гібка забяспечвае гнуткасць і нізкія пачатковыя выдаткі, у той час як штампоўка можа забяспечыць надзвычай нізкія выдаткі на адзінку прадукцыі, калі аб'ём дастаткова вялікі. У гэтым кіраўніцтве параўноўваюцца два метады праз прызму агульнага кошту, маштабу вытворчасці, стабільнасці канструкцыі і практычных рашэнняў аб закупках, дапамагаючы інжынерам і пакупнікам падабраць працэс да праекта, перш чым вылучыць бюджэт.
Чаму гнутка на станках з ЧПУ супраць штампоўкі ўплывае на кошт праекта
Выбар паміж гнуткай на станках з ЧПУ і Штампоўка металу прадстаўляе сабой фундаментальнае рашэнне па інжынерыі і закупках, якое вызначае ўсю фінансавую траекторыю праекта па вытворчасці ліставога металу. Хоць абодва працэсы маніпулююць металам з дапамогай пластычнай дэфармацыі для дасягнення патрэбнай геаметрыі, іх эканамічныя мадэлі дыяметральна супрацьлеглыя. Выбар па сваёй сутнасці прымушае кіраўнікоў праектаў узважваць пачатковыя капітальныя выдаткі з доўгатэрміновай эфектыўнасцю сабекошту адзінкі.
Разуменне гэтай дыхатаміі выдаткаў патрабуе аналізу агульнага кошту валодання (TCO) вырабленай дэталі на працягу яе меркаванага жыццёвага цыклу. Няправільны разлік на ранніх этапах праектавання можа прывесці альбо да сур'ёзнага зніжэння прыбытку з-за неамартызаваных выдаткаў на інструменты, альбо да празмерных штрафаў за адзінку, якія ўзнікаюць з-за залежнасці ад працаёмкай вытворчасці для вялікіх аб'ёмаў.
Асноўныя фактары выдаткаў для параўнання
Асноўнай фінансавай адметнасцю паміж гэтымі двума метадамі вытворчасці з'яўляецца капітал, неабходны для вырабу інструментаў. Для гнутка з ЧПУ выкарыстоўваецца прэс-грубагнільны станок, абсталяваны стандартнымі зменнымі інструментамі. Тыповы набор дакладна адшліфаваных V-вобразных штампаў і прабойнікаў з гусінай шыяй каштуе ад 100 да 500 долараў за лінейны фут. Паколькі гэтыя інструменты вельмі універсальныя і выкарыстоўваюцца паўторна для тысяч розных геаметрый дэталяў, выдаткі на інструменты, якія спаганяюцца з любога аднаго праекта, функцыянальна нязначныя.
І наадварот, Штампоўка металу выкарыстоўвае спецыяльна распрацаваныя цвёрдыя інструменты. Прагрэсіўны штампавы прэс — гэта маналітны, вельмі складаны аб'ект, распрацаваны спецыяльна для адной дэталі. Выраб прагрэсіўнага штампа ўключае ў сябе дакладную электроэрозионную апрацоўку дротам, фрэзераванне на станках з ЧПУ і спецыялізаваную працу па вырабе штампаў, што прыводзіць да выдаткаў, якія звычайна вагаюцца ад 5000 долараў ЗША для простых аднаразовых інструментаў да больш чым 150 000 долараў ЗША для складаных шматстанцыйных прагрэсіўных штампаў. Аднак, як толькі штамп уведзены ў эксплуатацыю, выдаткі на працу і машынны час на адзінку вырабу зніжаюцца да капеек, бо штампавы прэс можа рабіць ад 40 да 120 удараў у хвіліну (SPM) у параўнанні з 15-60 секундамі, неабходнымі для аднаго выгібу на станках з ЧПУ.
Зменныя праекта, якія ўплываюць на рашэнне
Разліковы гадавы аб'ём выкарыстання (ГАВ) з'яўляецца дамінуючай зменнай пры прыняцці рашэння аб тым, каб выбраць гнуткую апрацоўку на станках з ЧПУ ў параўнанні з штампоўкай. Кропка бясстратнасці — аб'ём, пры якім высокія пачатковыя выдаткі на штампоўку апраўдваюцца больш нізкім коштам адзінкі — звычайна складае ад 10 000 да 50 000 адзінак, у залежнасці ад складанасці дэталі і колькасці выгібаў. Для простага кранштэйна кропка перасячэння можа складаць усяго 5000 адзінак; для вялікага, складанага шасі яна можа перавышаць 30 000 адзінак.
Стабільнасць канструкцыі — яшчэ адна важная зменная. Праграмы гнуткання на станках з ЧПУ можна змяніць за лічаныя хвіліны з дапамогай аўтаномнага праграмнага забеспячэння CAD/CAM без якіх-небудзь структурных выдаткаў. Калі інжынерная дапрацоўка патрабуе зрушэння лініі згібу на 0,100 цалі, аператар проста абнаўляе каардынаты задняй планкі. У Штампоўка металу, змяненне лініі выгібу патрабуе фізічнай мадыфікацыі загартаванай інструментальнай сталі. Заказы на інжынерныя змены (ECO) для штампаў часта вядуць да выдаткаў ад 2000 да 10 000 долараў і могуць прыпыніць вытворчасць на тыдні, што робіць штампоўку высокарызыкоўным выбарам для няспелых канструкцый прадуктаў.
Чым адрозніваюцца гнуткія станкі з ЧПУ і штампоўка металу
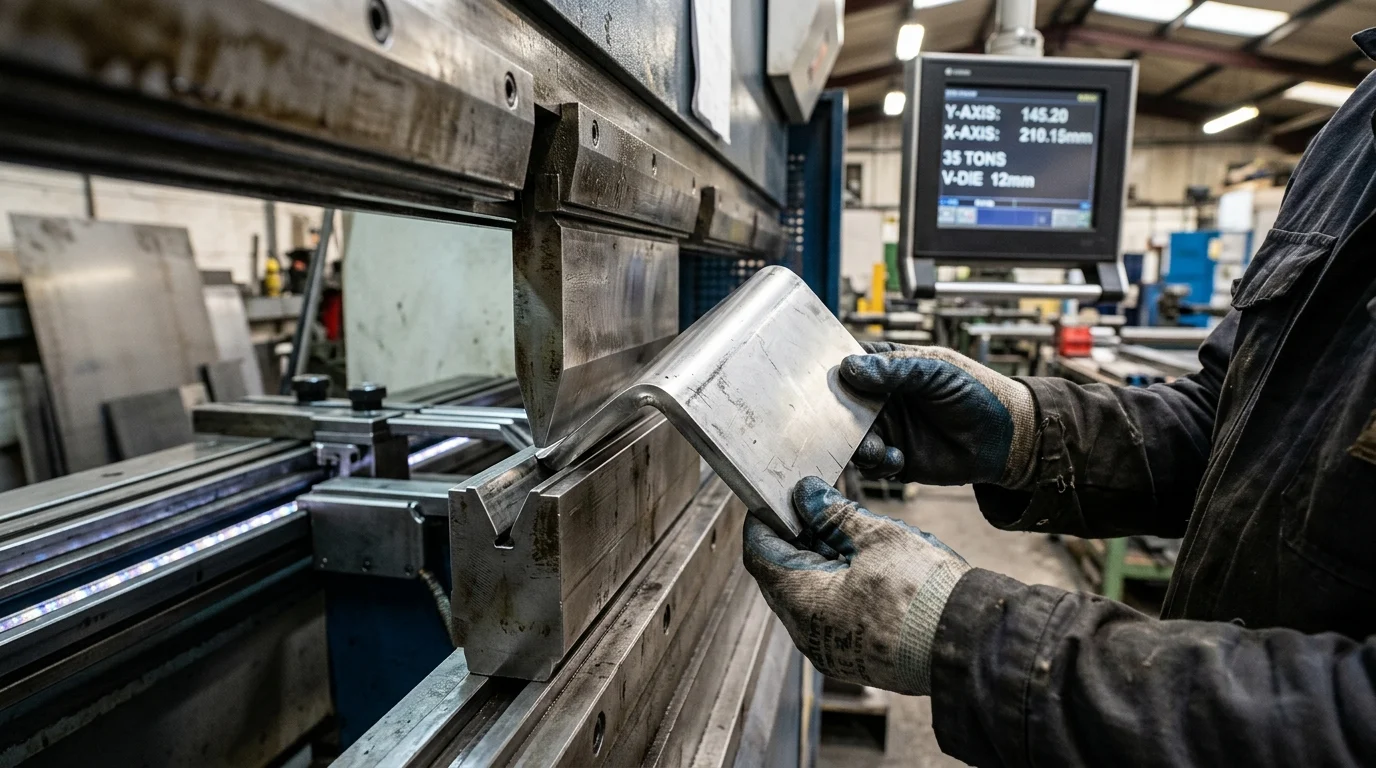
Хоць абодва працэсы дасягаюць адной і той жа фундаментальнай мэты — пастаяннай дэфармацыі ліставога металу вышэй за мяжу цякучасці без перавышэння мяжы трываласці на расцяжэнне, — іх механічная кінематыка і вытворчыя працэсы істотна адрозніваюцца. Гнутая гнуткая ... Штампоўка металу гэта адначасовы працэс масавай дэфармацыі.
Гэтыя аперацыйныя адрозненні дыктуюць не толькі хуткасць вытворчасці, але і фізічную плошчу абсталявання, узровень кваліфікацыі, неабходны аператарам, і тыпы геаметрычных элементаў, якія можна паспяхова сфармаваць без разрываў або расколаў матэрыялу.
Што ўключае ў сябе гнутка на станках з ЧПУ
Гнутая гнутка з ЧПУ ў асноўным выконваецца на лістагнільным прэсе. Станок складаецца з нерухомай станіны, на якой знаходзіцца ніжняя плашка (звычайна V-вобразная), і апускальнага плашкі з верхнім пуансонам. Грузападымальнасць сучасных лістагнільных прэсаў звычайна вагаецца ад 50 тон для лёгкай дакладнай апрацоўкі да больш чым 500 тон для фармавання цяжкіх лістоў. Аператар або рабатызаваная рука размяшчае ліставы метал пласка да шматвосевага задняга ўпора з ЧПУ (часта з да 6 або 8 восямі незалежнага руху), каб забяспечыць дакладнае пазіцыянаванне.
Пасля пазіцыянавання штамп апускаецца, прыціскаючы пуансон да матэрыялу і ўціскаючы яго ў V-вобразную матрицу. Паветраная гнутка — найбольш распаўсюджаны метад, пры якім матэрыял не цалкам апускаецца ў матрицу. Гэта дазваляе адной V-вобразнай матрицы пад вуглом 85 градусаў ствараць любы вугал выгібу ад 90 да 180 градусаў, проста кантралюючы глыбіню апускання штампа з дакладнасцю 0,0004 цалі (0,01 мм). Гэтая гнуткасць з'яўляецца адметнай рысай гнутка з ЧПУ.
Што ўключае ў сябе штампоўка металу
Штампоўка металу працуе з дапамогай механічнага, гідраўлічнага або сервапрываднага прэса, у якім размяшчаецца спецыяльная матрица. Танаж пры штампоўцы звычайна значна вышэйшы, чым у прэсах-гібках, часта вагаецца ад 100 да 1000+ тон, каб палегчыць адначасовае рэзанне і фармаванне матэрыялу. Пры прагрэсіўнай штампоўцы бесперапынны рулон ліставога металу падаецца праз некалькі станцый унутры матрицы.
З кожным рухам прэса матэрыял прасоўваецца на адну ступень. Станцыя адзін можа прабіваць папярэднія адтуліны, станцыя два можа выразаць вонкавы профіль, станцыя тры можа фармаваць жалюзі, а станцыя чатыры выконвае канчатковы згін пад вуглом 90 градусаў і выразае дэталь з апорнай паласы. Гэта азначае, што цалкам гатовая дэталь з некалькімі згінамі трапляе ў зборны бункер з кожным цыклам машыны, што прадстаўляе беспрэцэдэнтную прапускную здольнасць. Выраб ліставога металу.
Геаметрычныя абмежаванні для кожнага працэсу
Геаметрычныя абмежаванні строга рэгулююць, які працэс можна выкарыстоўваць. Для гнутка на станках з ЧПУ патрабуецца дастаткова матэрыялу з абодвух бакоў лініі згібу, каб перакрыць адтуліну V-вобразнай матрицы. Як правіла, мінімальная даўжыня фланца павінна быць не менш за 4,0-5,5 разоў большай за таўшчыню матэрыялу. Акрамя таго, унутраныя выразы, размешчаныя бліжэй, чым у 2,5 разы больш за таўшчыню матэрыялу, да лініі згібу, будуць дэфармавацца падчас аперацыі прэс-гібкі, калі не будуць распрацаваны спецыяльныя разрэзы для палягчэння.
Штампоўка абыходзіць многія з гэтых абмежаванняў, таму што матэрыял надзейна заціскаецца здымальнымі пласцінамі падчас дэфармацыі. Штампоўка дазваляе ствараць выключна кароткія фланцы, складаныя лакалізаваныя элементы, такія як рэбры, экструзіі і цісненні, а таксама выконваць аперацыі глыбокай выцяжкі, якія фізічна немагчымыя на стандартным лістагністачным прэсе. Аднак штампоўка абмежаваная фіксаванымі памерамі штампа; ён не можа лёгка змясціць дэталі з масіўнымі, шырокімі радыусамі або зменнай геаметрыяй без празмерных выдаткаў на абсталяванне.
Інжынерныя пункты параўнання
Пераход ад тэарэтычных адрозненняў да прыкладной інжынерыі патрабуе дбайнай ацэнкі спецыфікацый, дапушчальных адхіленняў і паводзін матэрыялаў. Інжынеры павінны вызначыць правільны працэс не толькі зыходзячы з кошту, але і з механічных рэалій таго, як абраны сплаў будзе рэагаваць на канкрэтны метад фармавання.
Такія фактары, як кірунак валокнаў матэрыялу, спружыністасць і дакладнасць канчатковай зборкі, адыгрываюць вырашальную ролю ў вызначэнні таго, ці варта накіроўваць дэталь на лістагінальны прэс або штамповачны прэс.
Інструменты, налада і кошт адзінкі
Узаемадзеянне паміж выдаткамі на інструменты, часам наладкі і эканамічнасцю адзінкі найлепш зразумець праз непасрэднае параўнанне. Наладка прэса-гібкі адбываецца хутка, часта патрабуецца ад 15 да 30 хвілін для загрузкі стандартных пуансонаў і штампаў. Штампоўка патрабуе загрузкі цяжкіх штампаў з дапамогай маставых кранаў і стараннага наразання разьбы ў рулоннай сталі, працэс, які можа заняць ад 2 да 4 гадзін. Аднак час цыкла цалкам змяняе гэтую дынаміку.
| Метрыка | Гнутая гнуткая галоўка з ЧПУ (гнучкагабарытны прэс) | Штампоўка металу (Прагрэсіўны) |
|---|---|---|
| Тыповы кошт інструментаў | 100–500 долараў ЗША (стандартны) | 15 000–100 000 долараў ЗША і больш (на заказ) |
| Час налады | 15 - 30 хвілін | 2 - 4 гадзіны |
| Час цыклу на дэталь | 30 - 120 секунд | 0,5 - 2 секунды |
| Эканамічны аб'ём (ВАДА) | > 25 000 адзінак | |
| Кошт змены дызайну | Нізкі (абнаўленне праграмнага забеспячэння) | Высокі (апрацоўка штампаў) |
Талерантнасць, паўтаральнасць і паводзіны матэрыялу
Дапушчальнасць і паўтаральнасць істотна адрозніваюцца з-за таго, як кожны працэс рэгулюе спружыністасць — тэндэнцыю металу часткова вяртацца да сваёй першапачатковай плоскай формы пасля фармавання. Пнеўматычная гнутка на станках з ЧПУ вельмі ўспрымальная да змен таўшчыні матэрыялу. Стандартны ліст халоднакатанай сталі можа мець дапушчальную адхіленне таўшчыні +/- 5%. Пры пнеўматычнай гнутцы гэта адхіленне непасрэдна перакладаецца ў вуглавое адхіленне, гэта значыць, што дэталі, выгнутыя на станках з ЧПУ, звычайна маюць вуглавыя дапушчэнні ад +/- 0,5 да 1,0 градуса і лінейныя дапушчэнні ад +/- 0,010 да 0,030 цалі (+/- 0,25 да 0,75 мм).
Штампоўка дасягае найвышэйшай паўтаральнасці, таму што часта выкарыстоўвае метады "падціскання" або "марынавання". Штампоўка сціскае матэрыял у ніжняй частцы ходу, праштурхоўваючы метал вышэй за мяжу цякучасці і эфектыўна нейтралізуючы спружыністае вяртанне. У выніку штампоўка можа паслядоўна падтрымліваць больш жорсткія лінейныя дапушчэнні +/- 0,005 цалі (+/- 0,127 мм) і вуглавыя дапушчэнні ў межах +/- 0,25 градуса на працягу вытворчых серыяў мільёнаў дэталяў, пры ўмове належнага абслугоўвання штампоўкі.
Тэрмін выканання, маштабаванасць і гнуткасць дызайну
Тэрмін выканання і маштабаванасць значна спрыяюць выгібу на станках з ЧПУ падчас прататыпавання і пачатковых этапаў запуску. Дызайн можа быць завершаны ў аўторак, запраграмаваны ў сераду, а фізічныя выгнутыя прататыпы адпраўлены ў пятніцу. Стандартныя тэрміны выканання вырабаў з выгнутых дэталяў на станках з ЧПУ складаюць ад 1 да 3 тыдняў.
Штампоўка патрабуе велізарнай цярплівасці на этапе падрыхтоўкі да вытворчасці. Праектаванне, апрацоўка, зборка і налада прагрэсіўнай штампа патрабуе ў сярэднім ад 8 да 16 тыдняў да стварэння першапачатковай дэталі, якая праходзіць праверку першага вырабу (FAI). Аднак, як толькі штамп зацвярджаецца, маштабаванасць практычна бясконцая. Адзін штампавальны прэс можа вырабляць 500 000 дэталяў у месяц, у той час як маштабаванне гнуткавых станкоў з ЧПУ патрабуе лінейнага дадання большай колькасці прэсаў-габлёў і высокакваліфікаваных аператараў на заводзе.
Закупкі і ацэнка пастаўшчыкоў
Спецыялісты па закупках сутыкаюцца з рознымі праблемамі пры пошуку кампанентаў з ліставога металу ў залежнасці ад абранага вытворчага працэсу. Экасістэма пастаўшчыкоў падзеленая; хоць многія буйныя вытворцы па кантракце прапануюць абедзве паслугі, асноўныя кампетэнцыі, неабходныя для дасягнення поспеху ў вытворчасці з ЧПУ з вялікай колькасцю канструкцый, вельмі адрозніваюцца ад тых, якія патрэбныя для штампоўкі вялікіх аб'ёмаў.
Ацэнка пастаўшчыка патрабуе глыбокага вывучэння яго асноўнага абсталявання, сістэм кіравання якасцю і палітыкі адносна валодання інструментамі і іх абслугоўвання на працягу жыццёвага цыклу.
Магчымасці пастаўшчыка для праверкі
Пры аўдыце пастаўшчыка гібальных прэсаў з ЧПУ аддзел закупак павінен праверыць узрост і тэхналогію іх гібальных прэсаў. Сучасныя машыны з 6-восевымі заднімі ўпорамі з ЧПУ, актыўнымі сістэмамі вымярэння вугла (з выкарыстаннем лазераў для вымярэння і рэгулявання вугла згібу ў рэжыме рэальнага часу) і праграмным забеспячэннем для аўтаномнага праграмавання (напрыклад, Radan або BySoft) маюць вырашальнае значэнне для складаных дэталяў. Пастаўшчык, які абапіраецца на ручныя заднія ўпоры або старыя гідраўлічныя машыны, будзе мець цяжкасці з падтрыманнем жорсткіх дапушчальных абмежаванняў.
Для Штампоўка металу пастаўшчыкоў, увага пераключаецца на магутнасці прэсаў, абсталяванне для апрацоўкі рулонаў і, што вельмі важна, уласныя магчымасці інструментаў і штампаў. Закупка штампоўкі ў пастаўшчыка, які перадае абслугоўванне штампаў на аўтсорсінг, з'яўляецца сур'ёзнай рызыкай. Ідэальны партнёр па штампоўцы мае цалкам абсталяваны інструментальны цэх на месцы з магчымасцямі дротавай эрозійнай апрацоўкі і шліфоўкі плоскасці, што дазваляе імгненна адрамантаваць скол ад пуансона або завастрыць затуплены штамп, не парушаючы вытворчы графік.
Сістэмы якасці і патрабаванні да кантролю
Чаканні якасці і метадалогіі кантролю павінны адпавядаць працэсу. Пры гнуткім станку з ЧПУ ручная апрацоўка дэталяў паміж гнуткамі прыводзіць да памылак з боку чалавека. Узровень дэфектаў пры вытворчасці з вялікай колькасцю кавалачкаў можа вагацца ад 500 да 1000 частак на мільён (PPM). Кантроль звычайна ўключае лічбавыя штангенцыркулі, транспарціры і часам 3D-лазернае сканаванне для складаных профіляў.
Штампоўка патрабуе значна больш строгіх патрабаванняў да якасці з-за вялікага аб'ёму вытворчасці; няспраўная штампоўка можа вырабіць 10 000 бракаваных дэталяў за адну змену. Для закупак усіх штампаваных кампанентаў павінен патрэбен працэс зацвярджэння вытворчых дэталяў (PPAP) 3-га ўзроўню. Пастаўшчыкі штампоўкі часта выкарыстоўваюць аўтаматызаваны аптычны кантроль і сістэмы ўбудаванага бачання, каб гарантаваць, што ўзровень дэфектаў застанецца ніжэй за 50 ppm. Акрамя таго, яны павінны дэманстраваць строгае выкананне статыстычнага кантролю працэсаў (SPC) для кантролю зносу штампаў з цягам часу.
Уласнасць на інструменты, лагістыка і інвентар
Валоданне інструментамі — гэта складанае лагістычнае і юрыдычнае пытанне, унікальнае для Штампоўка металуХоць звычайна вытворца арыгінальнага абсталявання аплачвае штамп, ён фізічна знаходзіцца на аб'екце пастаўшчыка. У кантрактах на закупкі павінна быць выразна пазначана, што вытворца арыгінальнага абсталявання валодае інструментамі і захоўвае за сабой права зняць штамп і перадаць яго іншаму пастаўшчыку, калі прадукцыйнасць знізіцца. Аднак перамяшчэнне штампа рызыкоўнае, бо ён часта аптымізаваны для канкрэтнай вышыні закрыцця і ходу прэса першапачатковага пастаўшчыка.
Акрамя таго, пры закупках неабходна ўлічваць плату за абслугоўванне штампаў. Штампоўкі зношваюцца, пуансоны тупяцца, а спружыны губляюць нацяжэнне. Пастаўшчыкі звычайна спаганяюць плату за абслугоўванне — часта ў выглядзе дробнай дабаўкі да цаны вырабу або фіксаванай штогадовай платы, якая складае ад 5% да 10% ад першапачатковага кошту інструмента, — каб гарантаваць якасць штампа на працягу ўсяго тэрміну службы вырабу. Гнуткая гнуткая тэхніка з ЧПУ дазваляе пазбегнуць усіх гэтых лагістычных перашкод, бо пастаўшчык валодае і абслугоўвае стандартныя V-вобразныя штампы.
Калі выбраць гнуткую або штампавальную апрацоўку на станках з ЧПУ
Для канчатковага выбару паміж гнуткай на станках з ЧПУ і штампоўкай металу неабходна аб'яднаць інжынерныя патрабаванні, аб'ёмы вытворчасці і капітальны бюджэт у адзіную вытворчую стратэгію.
Выразна вызначаючы ідэальныя выпадкі выкарыстання для кожнага метаду і выкарыстоўваючы структураваную матрыцу рашэнняў, інжынерныя і закупачныя каманды могуць узгадніць свае пастаўкі ліставога металу з агульнымі фінансавымі мэтамі жыццёвага цыклу прадукту.
Найлепшыя варыянты выкарыстання для гнутка на станках з ЧПУ
Гнутая гнуткая дэталь на станках з ЧПУ — аптымальны выбар для вытворчасці з вялікай колькасцю вырабаў і малым аб'ёмам прадукцыі. Яна ідэальна падыходзіць для цяжкага прамысловага абсталявання, аэракасмічных кампанентаў і нестандартных архітэктурных карпусоў, дзе аб'ёмы вытворчасці рэдка перавышаюць 1000-5000 адзінак у год. Паколькі няма выдаткаў на выраб нестандартных інструментаў, гэта дазваляе стартапам і гнуткім вытворцам выпускаць прадукцыю з мінімальнымі капітальнымі рызыкамі.
Акрамя таго, гнутка на станках з ЧПУ лепш падыходзіць для вырабу тоўстых лістоў. Фарміраванне сталёвых лістоў таўшчынёй паўцалі (0,500 цалі) або адзін цаля (1,0 цаля) для сельскагаспадарчай тэхнікі або горназдабыўной тэхнікі патрабуе вялікай магутнасці, якую лягчэй дасягнуць на магутным гібальным прэсе, чым у прагрэсіўнай штампоўцы. Гэта таксама выбар па змаўчанні для дэталяў з выключна вялікімі фізічнымі памерамі, такіх як электрычныя шыны даўжынёй 10 футаў або паўнапамерныя панэлі серверных стоек, для якіх спатрэбіліся б неверагодна вялікія і дарагія штампоўкі.
Найлепшыя варыянты выкарыстання для штампоўкі металу
Штампоўка металу дамінуе ў сектарах вытворчасці спажывецкіх тавараў вялікай колькасці, аўтамабіляў і электронікі. Калі праект патрабуе 100 000 кантактаў для акумулятараў, аўтамабільных кранштэйнаў або экранаў электрамагнітных перашкод у год, штампоўка — адзіны эканамічна мэтазгодны шлях. Высокі пачатковы кошт інструмента хутка амартызуецца пры вялікім аб'ёме, што прыводзіць да кошту вырабу, якога немагчыма дасягнуць на станках з ЧПУ.
Штампоўка таксама з'яўляецца неабходным выбарам, калі канструкцыя дэталі абапіраецца на складаныя, адначасовыя элементы. Калі на інжынерным чарцяжы пазначаны экструдаваныя адтуліны для нарэзкі разьбы, штампаваныя фаскі і лакалізаваныя рэбры калянасці разам са стандартнымі выгібамі пад вуглом 90 градусаў, прагрэсіўны штамп можа выканаць усе гэтыя аперацыі за адзін праход. Спроба паўтарыць гэтыя элементы з дапамогай гнутка на станку з ЧПУ запатрабавала б другаснай апрацоўкі або ручной штампоўкі, што знішчыла б любую патэнцыйную эканамічную эфектыўнасць.
Кантрольны спіс рашэнняў для канчатковага выбару
Каб завяршыць выбар, міжфункцыянальныя каманды павінны выкарыстоўваць узважаны кантрольны спіс рашэнняў. Ацэньваючы праект па строгіх парогах аб'ёму, бюджэту і сталасці дызайну, правільны шлях становіцца матэматычна відавочным.
| Крытэрыі прыняцця рашэнняў | Схіляйцеся да гнуткання на станках з ЧПУ, калі: | Схіляйцеся да штампоўкі металу, калі: |
|---|---|---|
| ВАДА (гадавы аб'ём) | Менш за 10 000 адзінак | Больш за 25 000 адзінак |
| Бюджэт першапачатковых капіталаўкладанняў | Вельмі абмежаваныя ( | Добра фінансаваны (даступна > 20 000 долараў ЗША) |
| Сталасць дызайну | Высокая верагоднасць ЭКА/пераглядаў | Дызайн на 100% замарожаны і правераны |
| Складанасць функцый | Прамыя выгібы, простыя профілі | Рэзкія краю, рэбры, экструдаваныя адтуліны |
| Час выхаду на рынак | Патрэбныя запчасткі праз 2-4 тыдні | Можна чакаць інструментаў 10-16 тыдняў |
| Таўшчыня матэрыялу | Тоўсты ліст (> 0,250 цалі / 6 мм) | Тонкая таўшчыня ( |
Асноўныя высновы
- Выкарыстоўвайце гнуткія станкі з ЧПУ для прататыпаў, невялікіх серый або канструкцый, якія могуць змяняцца, таму што стандартная інструментальная аснастка для гнуткага прэса дазваляе знізіць пачатковыя выдаткі, а ўнясенне змяненняў можна зрабіць з дапамогай CAD/CAM.
- Разгледзьце магчымасць штампоўкі металу, калі гадавы аб'ём набліжаецца да тыповага дыяпазону бясстратнасці ад 10 000 да 50 000 адзінак, асабліва калі канструкцыя дэталі стабільная.
- Улічвайце эканамічныя аспекты інструментаў загадзя, бо гнуткія інструменты з ЧПУ могуць каштаваць ад 100 да 500 долараў за лінейны фут, у той час як прагрэсіўныя штампоўкі могуць каштаваць ад 5000 да больш чым 150 000 долараў.
- Перад тым, як укладваць грошы ў штампоўку, праверце месцы выгібаў, дапушчальныя адхіленні і пасадку, бо мадыфікацыя штампа можа каштаваць ад 2000 да 10 000 долараў і можа перапыніць вытворчасць на некалькі тыдняў.
- Выбірайце штампоўку для вырабу вырабаў з вялікай колькасцю вырабаў, калі хуткасць прэсавання ад 40 да 120 удараў у хвіліну можа перавысіць першапачатковыя інвестыцыі ў штамп.
