


Больш за асновы: тлумачэнне метадаў гнутця ліставога металу
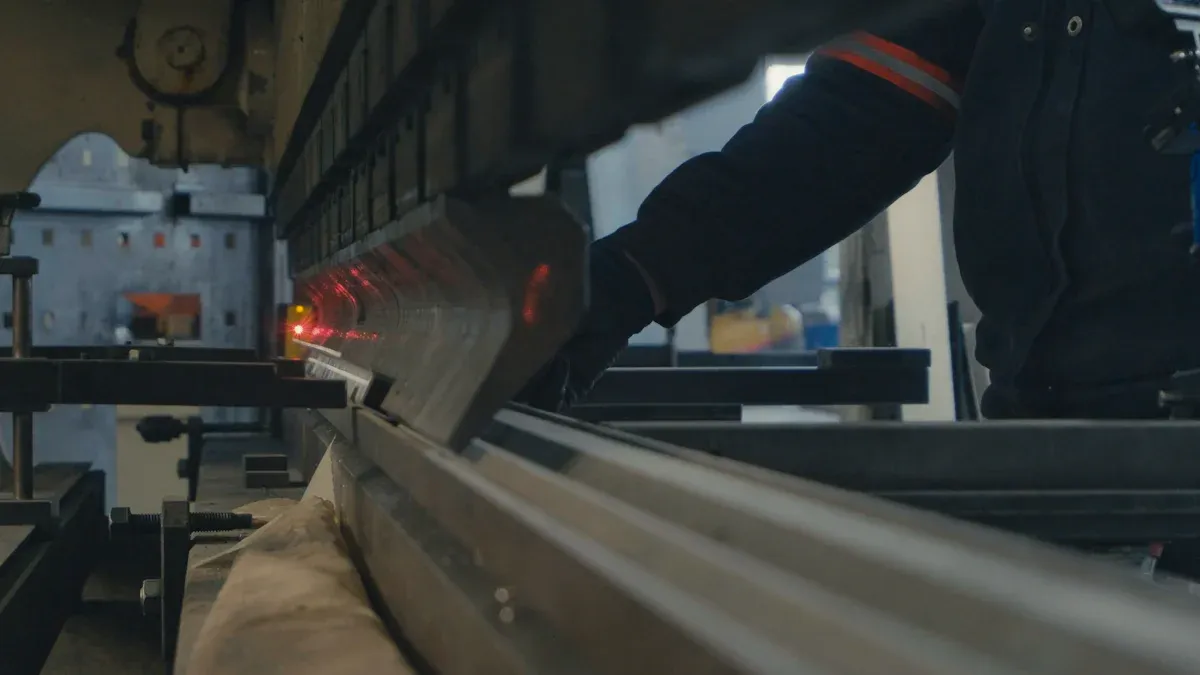
Дасягненне дакладных і эфектыўных вынікаў у складаных Гнутая ліставога металу мае вырашальнае значэнне для сучаснай вытворчасці. Сусветны рынак машын для гнуткання металічных лістоў у 2024 годзе быў ацэнены ў 988,1 мільёна долараў ЗША, што падкрэслівае яго значную ролю. Эксперты прагназуюць, што больш шырокі рынак металаапрацоўкі будзе расці са сукупным гадавым тэмпам росту 5,1% з 2024 па 2029 год. Авалоданне перадавымі ведамі Гнутая ліставога металу Для стварэння складаных геаметрычных структур неабходныя веды, такія як тэхніка, разуменне ўласцівасцей матэрыялаў і выкарыстанне спецыялізаванага інструмента. Гэтыя навыкі спрыяюць інавацыям і эфектыўнасці ў развіваючайся галіне.
Асноўныя высновы
- Складаны ліставы метал Для стварэння складаных формаў гнутканне патрабуе стараннага планавання і спецыяльных інструментаў.
- Разуменне таго, як гнуцца такія матэрыялы, як сталь і алюміній, дапамагае прадухіліць расколіны і іншыя праблемы.
- Такія перадавыя метады, як пнеўматычная гнутка, манетка і рабатызаваныя сістэмы, робяць гнутку больш дакладнай і эфектыўнай.
- Выбар правільнага матэрыялу і яго добрая падрыхтоўка прадухіляюць памылкі і робяць дэталі больш трывалымі.
- Выкарыстанне камп'ютэрных праграм для планавання выгібаў дапамагае пазбегнуць памылак і эканоміць час і грошы.
Разуменне складаных праблем гнутця ліставога металу
Вызначэнне складаных выгібаў
Складаныя выгібы ўнутр Выраб ліставога металу ўключаюць у сябе нешта большае, чым простыя вуглы 90 градусаў. Для дасягнення складанай геаметрыі яны патрабуюць стараннага планавання і выканання. Вытворцы сутыкаюцца з рознымі тыпамі складаных выгібаў. Да іх адносяцца вострыя V-вобразныя выгібы, радыусныя V-вобразныя выгібы і глыбокія V-вобразныя выгібы (жолабы). Іншымі складанымі формамі з'яўляюцца састаўныя вуглы, верхнія капялюшыкі, падгібы і прэсаваныя або бобышкаваныя выгібы. Кожны тып мае унікальныя праблемы. Розныятэхналогіі гнутця ліставога металу датычацца іх. Напрыклад, паветраная гнутка прадугледжвае мінімальны кантакт паміж дэталлю і штампам, што забяспечвае гнуткасць. Ніжняя гнутка забяспечвае большую дакладнасць і меншую спружыністасць. Манетная штампоўка выкарыстоўвае вялікую магутнасць для стварэння дакладнага вугла з высокай паўтаральнасцю.
Распаўсюджаныя праблемы з выгібам
Падчас можа ўзнікнуць некалькі праблем Гнутая ліставога металу, што ўплывае на якасць канчатковага прадукту. Расколіны або разбурэнні часта ўзнікаюць з-за малых радыусаў выгібу, выгібу супраць валокнаў матэрыялу або выкарыстання матэрыялаў з нізкай пластычнасцю. Спружыністая зваротная сувязь — яшчэ адна распаўсюджаная праблема. Матэрыял спрабуе вярнуцца да сваёй першапачатковай формы пасля выгібу. Гэта адбываецца з-за няправільных вуглоў штампа або пуансона, або недаацэнкі калянасці матэрыялу. Зморшчыны ўзнікаюць з-за сціскальных сіл, доўгіх неапорных фланцаў або дрэннай канструкцыі штампа. Гэтыя фактары не кантралююць паток матэрыялу. Драпіны або заеданне паверхні могуць узнікаць з-за бруднага або зношанага інструмента, недастатковай змазкі або кантакту металу з металам. Недакладнасць памераў або дрэнны кантроль вугла вынікаюць з недакладнай каліброўкі прэса-глыблення, варыяцый таўшчыні матэрыялу або неадпаведнасці інструмента. Ігнараванне кірунку валокнаў таксама выклікае праблемы. Выгін уздоўж валокнаў можа прывесці да расколін. Няправільнае размяшчэнне паз каля выгібаў можа дэфармавацца або разбурыцца падчас працэсу.
Уплыў уласцівасцей матэрыялаў
Уласцівасці матэрыялуістотны ўплыў Гнутая ліставога металу вынікі. Мяжа цякучасці — гэта найважнейшая ўласцівасць. Яна вызначае велічыню напружання, якое незваротна дэфармуе матэрыял. Гэта азначае яго пераход ад пругкага да пластычнага стану. Матэрыялы з высокай мяжой цякучасці цяжка наўмысна згінаць. Матэрыялы з нізкай мяжой цякучасці лёгка дэфармуюцца. Выбар матэрыялаў з адпаведнай мяжой цякучасці мае важнае значэнне для дасягнення жаданых вынікаў выгібу. Напрыклад, сталь згінаецца пры 250 МПа, а алюміній — лёгка пры 150 МПа. Мяжа трываласці на расцяжэнне ўяўляе сабой максімальнае напружанне, якое матэрыял можа вытрымаць да разбурэння. Сталь застаецца цэлай да 450 МПа. Разуменне як мяжы цякучасці, так і мяжы трываласці на расцяжэнне дапамагае прадухіліць незваротную дэфармацыю і разбурэнне ў... Гнутая ліставога металу прыкладанняў.
Пашыраныя метады гнутця ліставога металу для дасягнення дакладнасці
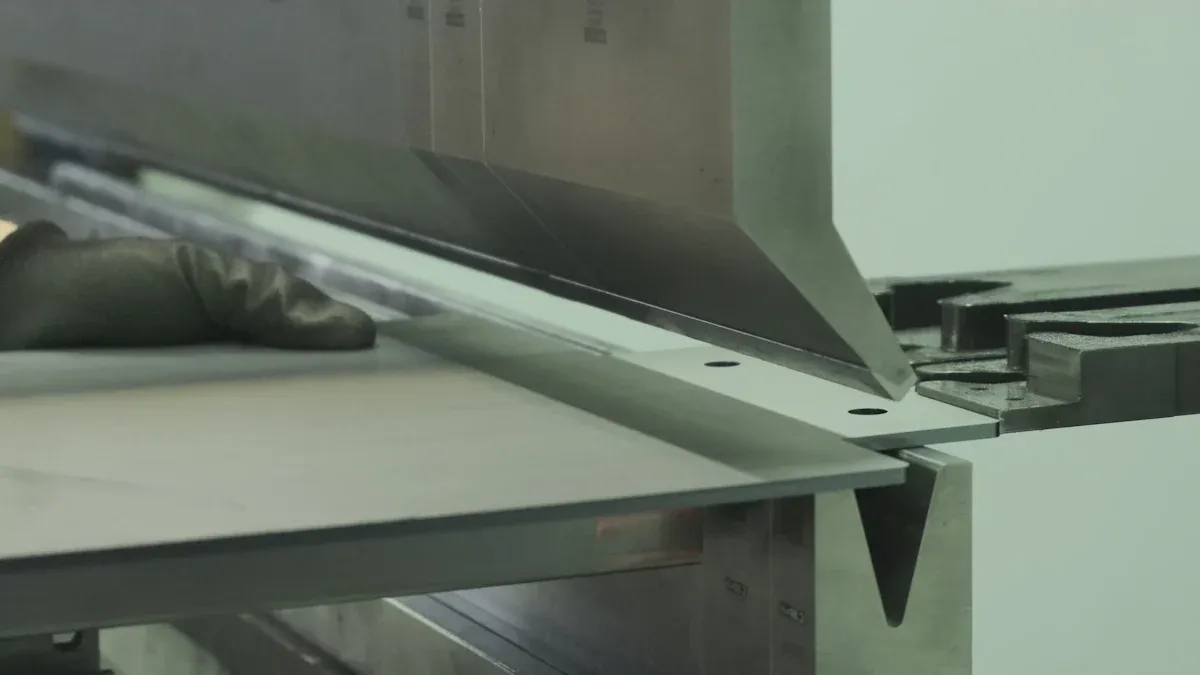
Дасягненне высокай дакладнасці ў Выраб ліставога металу часта патрабуе выйсці за рамкі базавых метадаў. Вытворцы выкарыстоўваюць некалькіперадавыя тэхналогіі гнутця ліставога металу ствараць складаныя дэталі з жорсткімі допускамі. Гэтыя метады прапануюць відавочныя перавагі для канкрэтных ужыванняў, забяспечваючы як дакладнасць, так і эфектыўнасць.
Прымяненне для паветранага гнутця, доннай апрацоўкі і штампоўкі
Тры асноўныя метады гібкі на прэсе - гэта пнеўматычная гібка, выгінанне пад ціскам і штампаванне. Кожны метад прапануе унікальныя перавагі для розных вытворчых патрэб.
- Паветранае выгінанне прадугледжвае ўцісканне матэрыялу ў адтуліну штампа з дапамогай пуансона без поўнага кантакту матэрыялу з дном штампа. Гэты метад універсальны і падыходзіць для невялікіх і сярэдніх масавых вытворчых партый. Ён дазваляе гнутка рэгуляваць вуглы, кантралюючы глыбіню пуансона.
- Ніжні выгін адбываецца, калі пуансон прымушае матэрыял цалкам дакранацца да ніжняй паверхні штампа. Гэты метад забяспечвае большую дакладнасць вугла, чым паветранае гнутценне, і памяншае спружыністае вяртанне. Гэта распаўсюджаны метад гнутцення, прыдатны для шырокага спектру металічных матэрыялаў рознай тыпу і таўшчыні.
- Чаканка прыкладае значную сілу, у выніку чаго пуансон пранікае і сціскае матэрыял у штамп. Гэты працэс канчаткова ўстанаўлівае вугал выгібу. Чаканка ўжываецца там, дзе патрабуюцца дакладныя вуглы выгібу, дзякуючы высокай дакладнасці і паменшанай спружыністасці, што прыводзіць да стабільных і надзейных выгібаў. Канкрэтныя сферы прымянення падкрэсліваюць яе каштоўнасць:
- Аўтамабільная вытворчасцьШтампоўка мае вырашальнае значэнне для структурных кампанентаў кузава. Прыкладамі з'яўляюцца ўзмацняльныя пласціны стоек A/B/C, рэйкі сядзенняў і высокатрывалыя сталёвыя бэлькі бяспекі. Яна забяспечвае аднастайнасць памераў для дакладнай зборкі і пасіўнай бяспекі. Гэты метад выключае спружыністае вяртанне ў мільёны аднастайных дэталяў, што жыццёва важна для аўтаматызаваных зварачных сістэм.
- Аэракасмічная прамысловасцьВытворцы выкарыстоўваюць штампоўку для накіроўвальных лапатак рухавіка, стрынгераў крыла і важных раздымаў шасі. Абсалютная надзейнасць і непераўзыдзеная дакладнасць, часта лепшая за ±0,1°, маюць жыццёва важнае значэнне для гэтых кампанентаў. Штампоўка таксама павялічвае тэрмін службы і надзейнасць за кошт умацавання і сціскання.
- Дакладныя прыборы і медыцынскія прыладыГэтая тэхніка выкарыстоўваецца для вырабу хірургічных інструментальных кранштэйнаў, імплантуемых артапедычных фіксацыйных пласцін і мікракранштэйнаў. Для вырабу гэтых дэталяў часта выкарыстоўваюцца цяжкафармавальныя матэрыялы. Штампоўка дазваляе дасягнуць выразна акрэсленых, ультрамалых унутраных радыусаў і дапушчальных адхіленняў на ўзроўні мікронаў без парушэння структуры зярністасці. Гэта забяспечвае біясумяшчальнасць і доўгатэрміновую стабільнасць.
Шматступенчатыя аперацыі гнутця
Шматэтапная гнутка прадугледжвае паслядоўнае выкананне некалькіх выгібаў на адной дэталі. У гэтым працэсе часта выкарыстоўваюцца розныя інструменты або розныя секцыі аднаго і таго ж інструмента. Вытворцы выкарыстоўваюць гэтую тэхніку для стварэння складаных геаметрычных формаў, якіх немагчыма дасягнуць адным выгібам. Гэта таксама дапамагае кіраваць патокам матэрыялу і прадухіляць сутыкненні паміж дэталлю і кампанентамі прэса-гібкі. Шматэтапная гнутка можа значна скараціць час наладкі ў параўнанні з перамяшчэннем дэталяў паміж некалькімі машынамі. Гэты падыход павышае агульную эфектыўнасць і падтрымлівае высокую дакладнасць для складаных дэталяў. Праграмаваныя прэсы-гібкі часта аўтаматызуюць гэтыя паслядоўнасці, забяспечваючы паслядоўныя вынікі на працягу ўсіх вытворчых цыклаў.
Тэхнікі выцірання і ратацыйнага выгібу
Акрамя традыцыйных метадаў гібкі на прэсах, гнуткая ...
- Выціранне прадугледжвае зацісканне аднаго канца ліставога металу, у той час як шчыльна-праціральная матрица рухаецца па матэрыяле, фарміруючы выгіб. Гэты метад пераважнейшы, калі мэтай з'яўляецца выраб ліставога металу з загнутымі краямі. Ён таксама ідэальна падыходзіць для дасягнення мяккай, круглявай аздаблення на кампанентах з ліставога металу.
- Ратацыйнае выгінанне Для фарміравання выгібу выкарыстоўваецца круцільная матрица. Матэрыял выгінаецца вакол круцільнага цыліндру або роліка. Гэты метад пераважнейшы для дасягнення вынікаў без драпін на далікатных паверхнях. Ён таксама выдатна падыходзіць для згінання матэрыялаў да папярочнага сячэння больш за 90 градусаў. Круцільнае згінанне забяспечвае больш раўнамерны і эстэтычны вынік без драпін на паверхні. Вытворцы аддаюць перавагу яму, калі патрабуецца выгін больш за 90 градусаў. Ён таксама ідэальна падыходзіць для стварэння круглых або спіральных формаў і складаных круглых профіляў.
Паступовае згінанне для крывых
Паступовае выгінанне прапануе спецыялізаваны падыход да стварэння плаўных, бесперапынных крывых у ліставым метале. Гэты метад істотна адрозніваецца ад традыцыйнага аднаразовага выгібання. Замест таго, каб фармаваць увесь выгіб адразу, паступовае выгінанне дасягае патрэбнай крывой праз серыю невялікіх, паслядоўных выгібаў. Звычайна гэты працэс выконваецца прэсам-гібком. Ён выкарыстоўвае стандартны пуансон і матрицу, а часам спецыялізаваны ролікавы інструмент. Машына робіць невялікія паглыбленні ўздоўж лініі выгібу. Кожнае паглыбленне злёгку дэфармуе матэрыял. Сукупны эфект гэтых невялікіх дэфармацый стварае вялікі, плаўны радыус.
Гэтая тэхніка асабліва карысная для фармавання вялікіх радыусаў або складаных, неаднародных крывых. Традыцыйныя прэсы для гнутка часта маюць праблемы з такімі формамі. Паступовае згінанне дазваляе пазбегнуць неабходнасці ў дарагіх спецыяльных інструментах для кожнай унікальнай крывой. Гэта робіць яго эканамічна эфектыўным рашэннем для стварэння прататыпаў і вытворчасці невялікіх серый. Гэта таксама зніжае нагрузку на матэрыял у параўнанні з прымушэннем вялікага радыуса за адну аперацыю. Гэта мінімізуе рызыку расколін або разрываў, асабліва ў выпадку менш пластычных матэрыялаў.
Працэс патрабуе дакладнага кантролю глыбіні штампоўкі і прасоўвання матэрыялу. Пашыраныя элементы кіравання прэсам-гібком і праграмнае забеспячэнне для мадэлявання дапамагаюць інжынерам праграмаваць дакладную паслядоўнасць выгібаў. Гэта гарантуе, што канчатковая крывая адпавядае праектным патрабаванням. Нягледзячы на тое, што паступовае выгібанне больш павольнае, чым аднаразовае, яно забяспечвае беспрэцэдэнтную гнуткасць у праектаванні крывых. Яно дазваляе вытворцам вырабляць складаныя архітэктурныя элементы, аэракасмічныя кампаненты і трубы або паветраводы вялікага дыяметра. Гэтыя прымянення часта патрабуюць гладкіх, эстэтычна прыемных выгібаў без бачных вострых кутоў. Гэты метад пашырае магчымасці розных... тэхналогіі гнутця ліставога металу.
Адным з фактараў, якія трэба ўлічваць пры паступовым выгібе, з'яўляецца магчымасць з'яўлення "слядоў-сведкаў" або невялікіх граняў уздоўж крывой. Гэтыя сляды з'яўляюцца вынікам асобных паглыбленняў. Вытворцы могуць мінімізаваць гэтыя сляды з дапамогай стараннага праграмавання, меншага прырашчэння і пасляапрацоўкі, напрыклад, шліфоўкі або паліроўкі. Нягледзячы на гэта, магчымасць ствараць практычна любую форму крывой робіць паступовы выгін незаменным інструментам для складаных... Выраб ліставога металу.
Інструменты і абсталяванне для складанай гнуткі ліставога металу
Дасягненне дакладнасці ў складаных умовах гнутка ліставога металу патрабуе спецыялізаваных інструментаў і сучаснага абсталявання. Гэтыя кампаненты працуюць разам, каб дакладна і эфектыўна ствараць складаныя дэталі. Вытворцы абапіраюцца на спецыяльныя канструкцыі інструментаў і характарыстыкі прэсаў для задавальнення патрабавальных спецыфікацый.
Спецыялізаваныя пуансоны і штампы
Спецыялізаваныя пуансоны і штампы маюць вырашальнае значэнне для складаных Гнутая ліставога металуІх канструкцыя непасрэдна ўплывае на якасць і магчымасць выгібу. Інжынеры імкнуцца да «залатога радыуса», дзе ўнутраны радыус прыблізна роўны таўшчыні матэрыялу. Гэта забяспечвае стабільнае фармаванне і прадказальную спружыністую аддачу. Яны таксама ўлічваюць кірунак валокнаў. Крытычныя лініі выгібу павінны быць перпендыкулярныя валокнам матэрыялу, каб прадухіліць расколіны. Канструктары дапускаюць дастатковую колькасць «бяспечных зон дэфармацыі» вакол адтулін і выемак. Гэта прадухіляе дэфармацыю паблізу ліній выгібу. Даўжыня фланца таксама павінна «трывала стаяць» на V-вобразным адтуліне. Гэта прадухіляе яго падзенне ў форму. Вытворцы заўсёды разлічваюць танаж, каб пераканацца, што ён застаецца ніжэй за намінальныя межы прэс-гребня і інструмента. Гэта прадухіляе пашкоджанні. Стандартны інструмент часта з'яўляецца найбольш выгадным выбарам. Налада становіцца крайняй мерай. Пуансоры тыпу «гусіная шыя» забяспечваюць зазор для складаных геаметрый. Аднак яны не падыходзяць для цяжкай працы. Праграмнае забеспячэнне для мадэлявання дапамагае аптымізаваць паслядоўнасць выгібу і выяўляць рызыкі сутыкненняў перад фізічнай вытворчасцю.
Секцыйныя інструменты для гнуткасці
Секцыйныя інструменты значна паляпшаюць аптымізацыю наладкі. Яны дазваляюць аператарам дакладна канфігураваць даўжыню інструментаў. Гэта падтрымлівае пастаянную вышыню закрыцця пры розных наладках. Гэтая магчымасць непасрэдна павышае гнуткасць. Яна таксама скарачае час, неабходны для наладкі. Вытворцы могуць хутка адаптавацца да розных геаметрый дэталяў, не змяняючы цэлыя наборы інструментаў. Гэта павышае эфектыўнасць вытворчасці.
Асаблівасці прэса для павышэння дакладнасці
Сучасныя прэсы-гальба маюць некалькі функцый для дасягнення высокай дакладнасці. Сістэмы выгінання, як гідраўлічныя, так і механічныя, раўнамерна размяркоўваюць ціск па ўсёй даўжыні згібу. Яны супрацьстаяць натуральнаму прагібу пад ціскам. Гэта прыводзіць да дакладных згібаў ад аднаго краю да іншага. Сучасныя сістэмы кіравання з ЧПУ дазваляюць карэктаваць працу ў рэжыме рэальнага часу падчас згібу. Яны выкарыстоўваюць датчыкі для кантролю адхілення вугла і зваротнай сувязі па матэрыяле. Праграмнае забеспячэнне ўносіць карэктывы на хаду. Гэта падтрымлівае дакладнасць. Дакладнасць паўшарніра і задняй планкі забяспечвае паслядоўную глыбіню і вугал. Высокадакладныя станкі выкарыстоўваюць шарыкавыя вінтавыя прывады або лінейныя энкодэры для дакладнага пазіцыянавання матэрыялу. Жорсткая рама прэса-гальба мае фундаментальнае значэнне для дакладнасці. Яна супраціўляецца прагібу і вібрацыі пры поўнай нагрузцы. Гэта прадухіляе рух, які можа паўплываць на вугал згібу. Стан і правільнае выраўноўванне інструментаў таксама маюць вырашальнае значэнне. Зношаныя або няправільна выраўнаваныя інструменты зніжаюць дакладнасць. Сучасныя сістэмы кіравання з ЧПУ могуць кампенсаваць змены ўласцівасцей матэрыялу. Гэта забяспечвае высокія стандарты якасці і дакладнасці для кожнага згібу.
Рабатызаваныя гнуткавыя ячэйкі для аўтаматызацыі
Рабатызаваныя клеткі для згінання ўяўляюць сабой значны скачок у Выраб ліставога металуЯны аб'ядноўваюць прэсы для гнуткага рэзання з рабатызаванымі рукамі. Гэта стварае цалкам аўтаматызаваную сістэму. Гэтыя ячэйкі забяспечваюць высокую дакладнасць, стабільнасць і эфектыўнасць. Яны спраўляюцца з паўтаральнымі задачамі з нязменнай дакладнасцю. Гэта памяншае колькасць памылак чалавека і паляпшае агульную якасць вытворчасці.
Укараненне рабатызаваных гібальных секцый часта прыносіць станоўчую аддачу ад інвестыцый (ROI). Многія кампаніі атрымліваюць такую аддачу на працягу 18-36 месяцаў. Гэтыя сістэмы таксама значна паляпшаюць выхад першага праходу. Ён можа вагацца ад 5% да 15%. Яны таксама павялічваюць эфектыўную магутнасць на 30%-50%.
| Метрыка | Значэнне |
|---|---|
| Храналогія станоўчай рэнтабельнасці інвестыцый | 18-36 месяцаў |
| Паляпшэнне выхаду першага праходу | 5-15% |
| Эфектыўнае павелічэнне магутнасці | 30-50% |
Акрамя фінансавай прыбытку, гэтыя ячэйкі прапануюць некалькі эксплуатацыйных пераваг:
- Скарачэнне тэрмінаў выкананняЯны дазваляюць кампаніям забяспечваць прыбытковыя, хуткаабаротныя праекты. Гэта ўмацоўвае іх пазіцыі ў ланцужку паставак.
- Пашыраныя магчымасціРабатызаваныя ячэйкі адкрываюць дзверы для выгадных кантрактаў у аэракасмічнай, медыцынскай або архітэктурнай галіне. Яны лёгка апрацоўваюць складаныя формы або спецыялізаваныя матэрыялы.
- Палепшаная бяспека і эрганоміка працоўнага месцаАўтаматызацыя задач па гнутці зніжае цякучасць кадраў і павышае маральны дух. Гэта зніжае выдаткі на найм і навучанне.
Буйныя вытворцы часта атрымліваюць значныя доўгатэрміновыя перавагі. 3-гадовая рэнтабельнасць інвестыцый для буйных вытворцаў можа перавышаць 200%. Вытворцы з вялікімі аб'ёмамі прадукцыі паведамляюць аб 3-гадовай рэнтабельнасці інвестыцый у 220%. Гэтыя сістэмы таксама значна павялічваюць прапускную здольнасць да 300%. Яны могуць скараціць патрэбу ў кваліфікаваных аператарах на 60%.
| Метрыка | Значэнне |
|---|---|
| 3-гадовая рэнтабельнасць інвестыцый для буйных вытворцаў | Перавышае 200% |
| 3-гадовая рэнтабельнасць інвестыцый для вытворцаў буйных аб'ёмаў | 220% |
| Павелічэнне прапускной здольнасці | 300% |
| Скарачэнне колькасці кваліфікаваных аператараў | 60% |
Рабатызаваныя гібачныя ячэйкі трансфармуюць вытворчыя працэсы. Яны забяспечваюць стабільную якасць дэталяў з мінімальным умяшаннем чалавека. Гэта робіць іх каштоўным актывам для сучасных вытворчых цэхаў.
Матэрыялы і падрыхтоўка да гнуткання ліставога металу
Уплыў кірунку валокнаў
Уласцівасці матэрыялаў істотна ўплываюць Гнутая ліставога металу Вынікі. Кірунак валокнаў, вынік працэсу пракаткі, стварае анізатропныя ўласцівасці. Трываласць, пластычнасць і фармавальнасць змяняюцца ў залежнасці ад кірунку сілы. Няправільнае выраўноўванне можа прывесці да дэфектаў, такіх як расколіны і нераўнамернае расцяжэнне. Трываласць вышэйшая ўздоўж валокнаў, а пластычнасць ніжэйшая. Спружыністасць таксама залежыць, таму што зярняты па-рознаму супраціўляюцца дэфармацыі ў залежнасці ад іх выраўноўвання. Для алюмініевых сплаваў у аўтамабільных панэлях кірунак пракаткі забяспечвае больш высокую трываласць на расцяжэнне, але меншую пластычнасць. Гэта можа прывесці да расколін, калі гэта не ўлічваць падчас штампоўкі. У глыбокацягнутых аўтамабільных крылах арыентацыя загатоўкі з валокнамі, паралельнымі асноўнаму кірунку дэфармацыі, можа супрацьстаяць празмернаму расцяжэнню, прадухіляючы разрывы. Паварот загатоўкі на 45 або 90 градусаў можа палепшыць фармавальнасць за кошт выкарыстання папярочнай пластычнасці. Даследаванні двухфазных сталей паказваюць, што выраўноўванне валокнаў пад вуглом 45 градусаў да асноўнага кірунку дэфармацыі можа паменшыць расколіннасць да 20% у складаных геаметрыях. Для простых выгібаў выраўноўванне лініі выгібу перпендыкулярна валокнам часта зніжае рызыку расколін з-за павышэння пластычнасці ў папярочным кірунку.
Выбар матэрыялу для фарміравання
Выбар правільнага матэрыялу мае вырашальнае значэнне для дасягнення пэўных радыусаў выгібу і патрабаванняў да трываласці. Для 6061 алюмінійДля чыстага фармавання рэкамендуецца мінімальны радыус выгібу ў 1-2 разы перавышае таўшчыню матэрыялу (1-2T). Для нержавеючай сталі 304 неабходны мінімальны радыус выгібу ў 2-3 разы перавышае таўшчыню матэрыялу (2-3T) з-за яе ўмацавальных характарыстык. Гэта прадухіляе з'яўленне расколін. Агульныя дэталі з ліставога металу часта патрабуюць радыусаў выгібу ад 0,5T да 4T у залежнасці ад таўшчыні матэрыялу. Каб разлічыць мінімальны бяспечны радыус выгібу (R) і прадухіліць з'яўленне расколін, выкарыстоўвайце формулу R = K × T. Тут T - таўшчыня матэрыялу, а K - K-каэфіцыент. Рэкамендаваныя K-каэфіцыенты складаюць 0,45 для алюмінію 6061, 0,50 для нержавеючай сталі 304 і 0,33 для нізкавугляроднай сталі. Для прадухілення вытворчых збояў ужывайце каэфіцыент бяспекі ў 2 разы вышэй за тэарэтычныя мінімумы. У вытворчых умовах выкарыстоўвайце 1,5-2T для алюмінію і 3-4T для нержавеючай сталі. Гэта ўлічвае варыяцыі і знос інструментаў. Большыя радыусы выгібу спрыяюць паляпшэнню супраціву стомленасці, больш раўнамерна размяркоўваючы напружанне па ўсім матэрыяле. І наадварот, невялікія радыусы ствараюць канцэнтрацыі напружанняў. Гэта можа прывесці да ўтварэння расколін, асабліва пры цыклічных нагрузках або тэрмічных цыклах. Гэта ўплывае на агульную трываласць і даўгавечнасць дэталі.
| Матэрыял | Таўшчыня (T ≤ 6 мм) | Таўшчыня (6–12 мм) | Таўшчыня (12–25 мм) |
|---|---|---|---|
| Алюмініевы сплаў | 1 × Т | 1,5 × Т | 2–3 × Т |
| Нізкавугляродзістая сталь | 0,8 × Т | 1,2 × Т | 1,5–2,5 × Т |
| Нержавеючая сталь | 2 × Т | 2,5 × Т | 3–4 × Т |
Аздабленне паверхні і пакрыцці
Аздабленне паверхняў і пакрыцці адыгрываюць жыццёва важную ролю ў поспеху тэхналогій гнутця ліставога металу. Яны ўплываюць на трэнне і патэнцыйныя пашкоджанні падчас працэсу гнутця. Працэсы аздаблення паверхні і пакрыцці маюць вырашальнае значэнне для павелічэння грузападымальнасці дэталяў і прадухілення пашкоджанняў, такіх як драпіны і мікрапітынг. Аптымізаваныя працэсы пакрыцця могуць прадухіліць негатыўны ўплыў на трываласць на выгіб кораня зуба. Пульсатарныя выпрабаванні пацвярджаюць гэта. Спалучэнне працэсаў аздаблення паверхні з пакрыццямі WC/C можа павялічыць грузападымальнасць пры кропкавай карозіі. Эфектыўнасць залежыць ад стратэгіі пакрыцця. Напрыклад, пакрыццё толькі шасцярні ў параўнанні з абедзвюма шасцярнямі. Нізкая шурпатасць ізатропных звышаздаблёных паверхняў у спалучэнні з пакрыццём на шасцярні дапамагае пазбегнуць значнага зносу непакрытай задняй паверхні. Гэта павялічвае грузападымальнасць пры кропкавай карозіі. Пакрыцці інструментаў, такія як розныя тыпы нітрыду тытана і тытана, нанесеныя на контрўзоры, забяспечваюць больш стабільны каэфіцыент трэння падчас усяго выпрабавання на трэнне ў параўнанні з умовамі сухога трэння. Контрўзор, апраменены электронным імпульсам, паказаў найвышэйшую стабільнасць каэфіцыента трэння на працягу ўсяго падаўжэння ўзору да разлому. Найвышэйшая тэмпература ў зоне кантакту падчас трэння назіралася для непакрытага контрўзору. Гэта сведчыць аб тым, што пакрыцці могуць зніжаць выдзяленне цяпла.
Этапы папярэдняй апрацоўкі
Эфектыўныя этапы папярэдняй апрацоўкі маюць жыццёва важнае значэнне для паспяховага згінання ліставога металу. Гэтыя дзеянні падрыхтоўваюць матэрыял да фармавання. Яны прадухіляюць дэфекты і забяспечваюць высокую якасць вынікаў. Вытворцы часта пачынаюць з дбайнай ачысткі. Гэта выдаляе алеі, бруд і іншыя забруджванні з паверхні ліставога металу. Забруджванні могуць выклікаць дэфекты паверхні або знос інструмента падчас згінання. Яны таксама перашкаджаюць наступным працэсам аздаблення.
Зняцце задзірын — яшчэ адзін важны этап папярэдняй апрацоўкі. Ён выдаляе вострыя краю або задзірыны, якія засталіся пасля аперацый рэзкі, такіх як лазерная рэзка або штампоўка. Задзірыны могуць выклікаць шэраг праблем. Яны могуць падрапаць інструмент, што прывядзе да заўчаснага зносу. Задзірыны таксама ствараюць канцэнтрацыю напружанняў у матэрыяле. Гэта павялічвае рызыку расколін падчас гнутця. Выдаленне задзірын забяспечвае больш плаўны і бяспечны працэс гнутця. Гэта таксама паляпшае эстэтычную і функцыянальную якасць гатовай дэталі.
Часам матэрыял патрабуе спецыяльнай тэрмічнай апрацоўкі да або пасля выгібу. Гэтая апрацоўка дазваляе кантраляваць унутраныя напружанні. Хоць адпал часта з'яўляецца апрацоўкай пасля выгібу, ён непасрэдна ліквідуе рэшткавыя напружанні, якія ўтвараюцца падчас фармавання. Гэта паляпшае характарыстыкі дэталі. Гэта таксама павялічвае ўстойлівасць да стомленасці да 30% у параўнанні з неапрацаванымі дэталямі. Вытворцы выкарыстоўваюць лёгкі адпал для алюмініевых сплаваў, такіх як 5052/6061. Яны ўжываюць тэрмічную апрацоўку для зняцця напружанняў для высокатрывалых сталей. Гэтая апрацоўка гарантуе, што матэрыял захавае сваю цэласнасць і патрэбныя ўласцівасці пасля працэсу выгібу. Правільная папярэдняя апрацоўка мінімізуе рызыкі і аптымізуе аперацыю выгібу. Гэта значна ўплывае на даўгавечнасць і надзейнасць канчатковага прадукту.
Пераадоленне распаўсюджаных складаных праблем згінання ліставога металу
Вытворцы часта сутыкаюцца з рознымі праблемамі падчас складанай гнуткі ліставога металу. Гэтыя праблемы могуць пагоршыць якасць дэталяў і павялічыць выдаткі на вытворчасць. Разуменне і прымяненне эфектыўных стратэгій дапамагае пераадолець гэтыя распаўсюджаныя праблемы.
Змякчэнне спружыністага адскоку
Спружыністае вяртанне адбываецца, калі сагнутая дэталь з ліставога металу часткова вяртаецца да сваёй першапачатковай формы пасля зняцця сілы выгібу. Гэта адбываецца таму, што матэрыял захоўвае некаторую пругкую памяць. Вытворцы выкарыстоўваюць некалькі эфектыўных метадаў выгібу ліставога металу, каб паменшыць спружыністае вяртанне з розных матэрыялаў.
Адзін распаўсюджаны падыход прадугледжвае празмернае нахіленнеВытворцы наўмысна згінаюць дэталь пад больш вострым вуглом. Яны чакаюць, што матэрыял вернецца да патрэбнага канчатковага памеру. Гэты метад просты, але часта патрабуе шмат спроб і памылак для дасканаласці. Іншы метад, чаканка або стаўка, прыкладае высокі ціск на сціск па радыусе выгібу. Гэта пластычна дэфармуе матэрыял, памяншаючы ўнутраныя напружанні і мінімізуючы спружыністасць. Аднак, штампоўка можа зрабіць матэрыял танчэйшым і патрабуе прэсаў з большай магутнасцю.
Пашыраныя метады ўключаюць Гарачае штампаванне (загартоўка пад ціскам)У гэтым працэсе сталёвая нарыхтоўка награваецца да тэмпературы больш за 900°C. Затым вытворцы фармуюць яе і хутка гартуюць у штампе. Гэта пераўтварае мікраструктуру ў цвёрды мартэнсіт. У выніку практычна адсутнічае спружыністае вяртанне ў форму і набываецца звышвысокая трываласць, асабліва для складаных дэталяў з перадавой высокатрывалай сталі (AHSS).
Канструкцыя штампа таксама адыгрывае вырашальную ролю. Кампенсацыя за дызайн штампа Для мадэлявання працэсу фармавання выкарыстоўваецца метад канчатковых элементаў (FEA). Гэта прадказвае спружыністае вяртанне. Затым інжынеры змяняюць геаметрыю CAD-матрыцы, каб стварыць кампенсаваную паверхню інструмента. Дэталь фармуецца ў «няправільную» форму, якая затым вяртаецца ў правільную геаметрыю. Таксама дапамагаюць паляпшэнні параметраў працэсу падчас мадэлявання. Аптымізацыя сілы трымальніка загатоўкі (BHF) забяспечвае раўнамерны паток матэрыялу. Кіраванне рухам інструмента і часам вытрымкі дазваляе рэлаксаваць напружанні. Правільная канструкцыя штампу ўраўнаважвае выгіб і разгіб. Правільная геаметрыя загатоўкі дазваляе пазбегнуць празмернай дэфармацыі.
Іншыя эфектыўныя стратэгіі ўключаюць:
- Адкрытыя вуглы сценГэта мінімізуе паток металу па радыусах штампа. Гэта памяншае вуглавыя змены і скрыўленне бакавых сценак.
- Прыкладанне напружання ў плоскасціВыкарыстанне штампаваных штампаваных палос, гібрыдных штампаваных палос або актыўнага кантролю сілы звязальнага рэчыва прыводзіць да нацяжэння бакавых сценак пасля фармавання. Гэта памяншае спружыністасць. Для больш трывалых сталей могуць спатрэбіцца штампаваныя палоскі.
- Геаметрычныя рэбры калянасціУключэнне дроцікаў, штапікоў і фланцаў блакуе пругкія напружанні. Гэта прадухіляе спружыністае вяртанне. Наступныя аперацыі могуць паменшыць гэтыя напружанні.
- Надзейная сістэма і праектаванне працэсаўПраектаванне дэталі і інструмента зніжае адчувальнасць спружыністасці да зменаў матэрыялу, калібра, інструментаў і працэсаў фармавання. Гэта сканцэнтравана на мінімізацыі наступстваў, а не толькі на кампенсацыі.
- Фарміраванне праграм мадэляванняГэтыя праграмы прадказваюць тэндэнцыі спружыністасці і правяраюць контрмеры. Яны асабліва карысныя пры поўнай характарыстыке матэрыялаў і адпаведных мадэлях, нават калі поўная дакладнасць дасягаецца не заўсёды.
- Меншыя зазоры і меншыя радыусы прабойнікаГэта памяншае вуглавое змяненне і скрыўленне бакавых сценак. Аднак для марак AHSS вострыя радыусы (ніжэй за 3T для трываласці на расцяжэнне 590 МПа або 5T для выцяжных шарыкаў) могуць спрыяць разбурэнню пры зруху і празмернаму патанчэнню.
- Больш высокія сілы стрымання цягіЯны таксама памяншаюць вуглавую змену і скрыўленне бакавых сценак.
- Мінімізацыя непажаданых выгібаў і разгібаўПадтрыманне максімальна шчыльнага зазору ў штампе, наколькі гэта дазваляюць фармавальнасць і магчымасці прэсавання, прадухіляе ўмацаванне і павелічэнне спружыністасці.
- Выбар матэрыялуВыбар матэрыялаў з меншай эластычнасцю мінімізуе спружыністасць. Даследаванне паказала, што гэта значна паляпшае дакладнасць памераў.
- Меркаванні па праектаванніАптымізацыя геаметрыі штампа дазваляе пазбегнуць малых унутраных радыусаў. Гэта забяспечвае вялікую плошчу кантакту для раўнамернага размеркавання нагрузкі. Улік кірунку валокнаў дапамагае арыентаваць іх пры дэфармацыі.
- Мадыфікацыі інструментаўВыкарыстанне адпаведных матэрыялаў для штампаў з больш высокай устойлівасцю да дэфармацыі, такіх як загартаваная сталь, дапамагае. Укараненне кампенсацыйных спружын у штампе супрацьдзейнічае пругкаму аднаўленню. Кампенсацыйныя штампы са спецыяльнай геаметрыяй і высокадакладнымі накіроўвалымі і пуансонамі забяспечваюць правільнае выраўноўванне матэрыялу.
- Карэкціроўкі працэсуВыкарыстанне папярэдняга выгібу ўводзіць пачатковую дэфармацыю. Рэгуляванне ціску фармоўкі дазваляе знайсці правільны баланс. Занадта высокі або занадта нізкі ціск можа павялічыць спружыністасць або прывесці да няпоўнага фармавання.
Напрыклад, у даследаванні ўнутранай часткі сярэдняй стойкі пераход з HSLA 340/440 на DP 550/980 прадугледжваў даданне борцікаў бакавых сценак і геаметрыі. Гэта палепшыла калянасць секцыі для эфектыўнага кантролю спружыністасці.
Прадухіленне расколін і разрываў
Расколіны і разрывы з'яўляюцца крытычнымі недахопамі пры гнутці ліставога металу. Яны часта ўзнікаюць з-за абмежаванняў матэрыялу або няправільных параметраў гнутця. Разуменне гэтых фактараў дапамагае прадухіліць такія дэфекты.
Уласцівасці матэрыялу істотна ўплываюць на рызыку з'яўлення расколін. Мяжа цякучасці і падаўжэнне з'яўляюцца ключавымі паказчыкамі. Нізкае падаўжэнне сведчыць аб нізкай здольнасці да пластычнай дэфармацыі. Гэта прыводзіць да расколін, калі напружанне расцяжэння перавышае мяжу матэрыялу. Матэрыялы з недастатковай пластычнасцю не могуць дастаткова расцягвацца пры згінанні.
The кірунак выгібу Таксама мае значэнне арыентацыя валокнаў матэрыялу. Лініі выгібу, выраўнаваныя з арыентацыяй валокнаў, могуць лакалізаваць напружанне. Гэта павялічвае верагоднасць расколін. Дасведчаныя тэхнікі карэктуюць устаноўку, каб выраўнаваць лінію выгібу паралельна арыентацыі валокнаў. Гэта размяркоўвае напружанне больш раўнамерна.
Параметры працэсу таксама спрыяюць расколінам. Занадта вузкая ніжняя форма Шырыня V-вобразнай канаўкі прыводзіць да невялікага ўнутранага радыуса. Гэта празмерна расцягвае і вытанчае вонкавы пласт матэрыялу, што выклікае разрывы. радыус выгібу павінны дакладна адпавядаць таўшчыні ліста і шырыні V-вобразнай канаўкі. Гэта прадухіляе празмернае расцяжэнне і мінімізуе расколіны. Вытворцы павінны гарантаваць, што радыус выгібу не будзе занадта малым для пластычнасці матэрыялу.
Кіраванне скажэннямі
Дэфармацыя дэталяў з ліставога металу, асабліва вялікіх або тонкіх, можа паставіць пад пагрозу дакладнасць памераў і структурную цэласнасць. Эфектыўныя стратэгіі дапамагаюць справіцца з гэтай праблемай.
Выбар матэрыялу і зняцце напружання з'яўляюцца фундаментальнымі. Вытворцы выбіраюць матэрыялы, якія лепш захоўваюць форму пад ціскам, такія як некаторыя віды нізкавугляродзістай сталі або алюміній. Яны таксама ўжываюць метады зняцця напружання, такія як адпал. Гэта прадухіляе дэфармацыю, выкліканую нераўнамерным размеркаваннем напружання.
Праектаванне з улікам правільнага радыуса выгібу мае вырашальнае значэнне. Унутраны радыус выгібу павінен быць як мінімум у 1-1,5 раза большым за таўшчыню матэрыялу. Гэта прадухіляе расколіны або празмерную спружыністую аддачу. Больш пластычныя матэрыялы могуць дазволіць меншы радыус.
Аптымізацыя паслядоўнасці згінання дапамагае захаваць цэласнасць дэталі. Вытворцы згінаюць звонку ўнутр або ад найменшых да найбольш складаных выгібаў. Гэта раўнамерна размяркоўвае напружанні, прадухіляючы дэфармацыю.
Вытворцы павінны ўлічваць пашырэнне і сцісканне матэрыялуТакія матэрыялы, як алюміній, маюць высокі каэфіцыент цеплавога пашырэння. Яны рэагуюць на цяпло і ціск. Канструкцыі павінны ўлічваць пашырэнне або час астуджэння, каб прадухіліць дэфармацыю.
У тым ліку допускі на спружыністасць у канструкцыі гарантуе, што канчатковая дэталь адпавядае спецыфікацыям. Вытворцы ўлічваюць прыпускі на выгіб або вылікі, каб кампенсаваць спружыністасць.
Нарэшце, даданне функцый падтрымкі дапамагае кантраляваць матэрыял падчас згінання. Выступы або фланцы забяспечваюць дадатковыя кропкі ўтрымання. Гэта дазваляе правільна заціскаць і кантраляваць, што памяншае зморшчыннасць або дэфармацыю.
Дасягненне жорсткіх дапушчальных адхіленняў
Дасягненне высокіх дапушчальных значэнняў пры складаных аперацыях па гнутці ліставога металу патрабуе дбайнай увагі да дэталяў на ўзроўні праектавання, інструментаў і кантролю працэсаў. Вытворцы павінны ўкараняць перадавыя практыкі, каб гарантаваць, што дэталі адпавядаюць дакладным спецыфікацыям. Гэтая дакладнасць мае вырашальнае значэнне для функцыянальнасці і зборкі складаных кампанентаў.
Канструктыўныя меркаванні складаюць аснову для дасягнення жорсткіх дапушчальных адхіленняў. Інжынеры аптымізуюць геаметрыю дэталі, спрашчаючы складаныя элементы. Гэта памяншае адхіленні і робіць вытворчасць больш эфектыўнай. Гэта непасрэдна дазваляе дасягнуць больш жорсткіх дапушчальных адхіленняў. Уключэнне адэкватных радыусаў выгібу прадухіляе расколіны ў матэрыяле. Гэта таксама паляпшае дакладнасць памераў і забяспечвае структурную цэласнасць. Канструктары стратэгічна размяшчаюць адтуліны і краю. Гэта правільна размяшчае адтуліны і падтрымлівае мінімальныя адлегласці паміж краямі. Гэта дазваляе пазбегнуць дэфармацыі матэрыялу і забяспечвае стабільную якасць. Ранняе супрацоўніцтва паміж інжынерамі, службамі кантролю якасці і вытворцамі дапамагае зразумець абмежаванні вытворчасці. Гэта прадухіляе затрымкі. Вытворцы таксама супастаўляюць дапушчальны адхіленне з функцыяй. Яны ўжываюць жорсткія дапушчальныя адхіленні толькі да крытычных элементаў, якія ўплываюць на функцыянальнасць. Гэта дазваляе выкарыстоўваць больш свабодныя дапушчальныя адхіленні для неістотных абласцей.
Дакладнасць інструментаў адыгрывае не менш важную ролю. Вытворцы інвестуюць у трывалыя, зносаўстойлівыя матэрыялы для інструментаў. Гэта забяспечвае стабільную дакладнасць на працягу ўсёй вытворчасці. Яны рэгулярна праводзяць тэхнічнае абслугоўванне і каліброўку інструментаў. Гэта дазваляе падтрымліваць інструменты ў межах дапушчальных значэнняў, памяншае колькасць дэфектаў і падтрымлівае эфектыўнасць. Выкарыстанне перадавых вытворчых тэхналогій значна павышае дакладнасць. Такія тэхналогіі, як апрацоўка на станках з ЧПУ, дакладнае шліфаванне і электраэрозійная апрацоўка дротам (WEDM), дазваляюць дасягнуць больш жорсткіх дапушчальных значэнняў.
Эфектыўны кантроль і маніторынг працэсаў маюць важнае значэнне для падтрымання дакладнасці на працягу ўсёй вытворчасці. Вытворцы ўкараняюць праверкі якасці ў рэжыме рэальнага часу. Яны пастаянна кантралююць памеры дэталяў падчас вытворчасці. Гэта дазваляе неадкладна прымаць карэктыўныя меры. Гэта памяншае колькасць браку і забяспечвае высокія стандарты якасці. Выкарыстанне статыстычнага кантролю працэсаў (SPC) дапамагае аналізаваць адхіленні вытворчага працэсу. Ён выяўляе адхіленні і праактыўна вырашае праблемы. Гэта падтрымлівае стабільнасць і памяншае колькасць дэфектаў. Пастаяннае навучанне аператараў дае ім неабходныя навыкі. Аператары вывучаюць перадавыя практыкі і метады дакладнасці. Гэта дапамагае ім падтрымліваць жорсткія дапушчэнні па меры павелічэння складанасці абсталявання і канструкцыі. Акрамя таго, вытворцы выкарыстоўваюць мадэль для кіравання друкам. Яны гарантуюць, што мадэль САПР актуальная і адлюстроўвае ўсе змены ў канструкцыі. Друк генеруецца непасрэдна з абноўленай мадэлі. Гэта ліквідуе разыходжанні і забяспечвае дакладнасць.
Інтэгруючы гэтыя комплексныя стратэгіі, вытворцы паслядоўна дасягаюць высокіх дапушчальных адхіленняў, неабходных для самых патрабавальных сённяшніх прымяненняў ліставога металу.
Праектаванне для тэхналагічнасці (DFM) пры складанай гнутці ліставога металу
Канструяванне для тэхналагічнасці (DFM) гарантуе, што дэталі з ліставога металу лёгка вырабляюцца і эканамічна выгадна вырабляцьУжыванне прынцыпаў DFM на ранняй стадыі праектавання прадухіляе дарагія памылкі і пераробкі ў будучыні. Гэты падыход аптымізуе ўвесь працэс вырабу.
Раннія меркаванні па праектаванні
Дызайнеры павінны супрацоўнічаць з вытворцамі на ранняй стадыі, каб узгадніць атрыбуты матэрыялаў з эстэтыкай і функцыянальнасцю дызайну. Гэта супрацоўніцтва мае вырашальнае значэнне для паспяховых вынікаў. Яны ўлічваюць узаемадзеянне паміж радыусам выгібу і таўшчынёй матэрыялу. Гэта прадухіляе з'яўленне расколін і дэфармацый, асабліва пры згінанні тоўстага металу ў вузкія крывыя. Стратэгічнае размяшчэнне адтулін для крапежных элементаў, вентыляцыі і прыстасаванняў забяспечвае структурную цэласнасць і аптымізацыю вытворчасці. Устанаўленне рэалістычных дапушчальных адхіленняў праз супрацоўніцтва з вытворцамі спрыяе як дакладнасці, так і практычнасці вытворчасці. Дызайнеры таксама пазбягаюць вострых кутоў. Закругленыя куты змяншаюць канцэнтрацыю напружанняў і з'яўляюцца выбарам дызайну, свядомым з пункту гледжання бяспекі. Адаптацыя дэталяў да канкрэтных вытворчых працэсаў, такіх як лазерная рэзка, апрацоўка на станках з ЧПУ, гнутка і фармоўка, дазваляе ствараць складаныя геаметрычныя формы, высокую дакладнасць і паскорыць вытворчасць.
Выгібы і выемкі
Здымкі і надрэзы для згібаў — гэта невялікія разрэзы або адтуліны, якія канструктары ўбудоўваюць у дэталі з ліставога металу. Іх асноўная мэта — мінімізаваць канцэнтрацыю напружанняў на лініях згібу. Гэта прадухіляе дэфармацыю матэрыялу, разрывы і іншыя праблемы. Здымкі ў форме слязы, якія маюць форму слязы, спалучаюць накіраванае зняцце напружання з гладкімі краямі. Яны асабліва эфектыўныя для складаных згібаў або пры перасячэнні некалькіх згібаў. Іх канічны канец забяспечвае паступовае зняцце напружання. Гэта робіць іх карыснымі ў вырабе дакладных дэталяў, якія патрабуюць трываласці і даўгавечнасці.
Канструктарам неабходна пазбягаць празмернага выразання. Занадта глыбокі або шырокі разрэз для палягчэння можа аслабіць дэталь. Яны выбіраюць памер разрэзаў для палягчэння роўна настолькі, каб зняць напружанне, не выдаляючы лішняга матэрыялу. Гэты працэс кіруецца правіламі САПР і дыяграмамі выгібаў. Правільнае размяшчэнне таксама мае жыццёва важнае значэнне. Размяшчэнне разрэзаў для палягчэння занадта блізка да лініі выгібу можа прывесці да дэфармацыі. Найлепшая практыка дыктуе зрушыць палягчэнне крыху ўбок ад зоны выгібу. Гэта забяспечвае плаўны паток матэрыялу без разрываў. Разрэз для палягчэння выгібу змяншае праблемы з патокам матэрыялу, забяспечваючы дадатковую прастору для расцяжэння і сціскання матэрыялу падчас выгібу. Гэта памяншае канцэнтрацыю напружанняў, дазваляючы матэрыялу больш плаўна абцякаць гібачны інструмент. Гэта мінімізуе рызыку разбурэння або пашкоджання матэрыялу, напрыклад, разрываў або расколін. Гэты працэс таксама дазваляе атрымаць больш дакладныя і паслядоўныя формы дэталяў, асабліва ў складаных канструкцыях з некалькімі або малымі прамежкамі паміж выгібамі. Гэтыя метады выгібу ліставога металу паляпшаюць якасць дэталяў і прадухіляюць патэнцыйныя паломкі.
Мінімальныя радыусы выгібу і даўжыні фланцаў
Праекціроўшчыкі павінны ўказаць адпаведныя мінімальныя радыусы выгібу. Гэта прадухіляе расколіны ў матэрыяле і забяспечвае цэласнасць дэталі. Мінімальны радыус выгібу залежыць ад тыпу і таўшчыні матэрыялу. Аналагічна, даўжыня фланцаў павінна быць дастатковай для належнага заціску і выгібу без дэфармацыі. Недастатковая даўжыня фланцаў можа прывесці да саслізгвання матэрыялу або недакладных выгібаў. Праекціроўшчыкі ўлічваюць абмежаванні інструментаў пры вызначэнні гэтых памераў.
Праграмнае забеспячэнне для мадэлявання і аптымізацыі
Праграмнае забеспячэнне для мадэлявання адыгрывае вырашальную ролю ў аптымізацыі складаных працэсаў гнутця ліставога металу. Яно дазваляе праекціроўшчыкам і вытворцам віртуальна тэставаць і ўдасканальваць праекты перад фізічнай вытворчасцю. Гэты падыход значна памяншае колькасць памылак і адходаў матэрыялу. Інжынеры могуць прадказаць, як матэрыял будзе паводзіць сябе ў розных умовах гнутця. Гэта дапамагае ім выяўляць патэнцыйныя праблемы, такія як спружыністае вяртанне або расколіны, на ранняй стадыі праектавання.
Праграмнае забеспячэнне для мадэлявання, такое як TruTops Bend, аптымізуе паслядоўнасць згінання і выбар інструментаў для складаных канструкцый з ліставога металу. Яно разлічвае аптымальную паслядоўнасць згінання. Яно таксама вызначае правільную камбінацыю інструментаў. Гэта праграмнае забеспячэнне інтэгруе ўсе кампаненты працэсу згінання. Да гэтых кампанентаў адносяцца згінальны станок, BendMaster і захоп. Яно пераносіць іх у інтэрфейс праграмавання. Праграмнае забеспячэнне выкарыстоўвае найноўшыя алгарытмы. Гэтыя алгарытмы падтрымліваюць і аптымізуюць выбар інструментаў. Яны разлічваюць паслядоўнасць згінання. Яны таксама вызначаюць дакладныя пазіцыі захопу. Гэта мінімізуе час праграмавання. Яно таксама разлічвае аптымальныя шляхі перамяшчэння.
Гэтая пашыраная магчымасць забяспечвае эфектыўнае выкарыстанне матэрыялаў. Яна таксама паляпшае якасць дэталяў. Вытворцы могуць эксперыментаваць з рознымі парадкамі гнутця і канфігурацыямі інструментаў. Яны робяць гэта, не марнуючы каштоўны час вытворчага цэха або матэрыялы. Праграмнае забеспячэнне забяспечвае візуальную зваротную сувязь. Гэта дапамагае інжынерам зразумець складаныя дэфармацыі матэрыялаў. Гэта таксама дапамагае ім прымаць абгрунтаваныя рашэнні па праектаванні. У канчатковым выніку, праграмнае забеспячэнне для мадэлявання спрашчае ўвесь працэс гнутця. Гэта прыводзіць да больш хуткіх вытворчых цыклаў і больш дакладных канчатковых прадуктаў.
Аптымізацыя парадку згінання і аўтаматызацыя пры згінанні ліставога металу
Вытворцы дасягаюць максімальнай эфектыўнасці ў гнутці ліставога металу дзякуючы стратэгічнаму планаванню і перадавым тэхналогіям. Аптымізацыя парадку гнутця і ўкараненне аўтаматызацыі значна павышаюць прадукцыйнасць і дакладнасць. Гэтыя падыходы мінімізуюць памылкі і зніжаюць вытворчыя выдаткі.
Стратэгічнае паслядоўнае выгінаньне
Стратэгічная паслядоўнасць згінання мае вырашальнае значэнне для эфектыўнага згінання ліставога металу. Яна мінімізуе апрацоўку дэталяў і максімізуе выкарыстанне абсталявання. Адзін з распаўсюджаных метадаў прадугледжвае... двухэтапная эўрыстыкаПры такім падыходзе спачатку вызначаецца парадак станцый згінання. Затым ён паслядоўна размяшчае сегменты ўнутры гэтых станцый. Часам гэты метад можа прывесці да большай колькасці перамешаных сегментаў паміж незлучанымі станцыямі. прыбліжаная эўрыстыка змешанага цэлалікага лінейнага праграмавання (MILP) прапануе больш эфектыўную альтэрнатыву. Гэтая перадавая тэхніка вызначае як парадак станцый, так і сегментаў за адзін крок. Гэта прыводзіць да найменшай колькасці аперацый па перамяшчэнні і перастаноўцы сегментаў. Гэта робіць яе вельмі эфектыўнай для мінімізацыі апрацоўкі дэталяў падчас складаных метадаў гнутця ліставога металу.
Перавагі аўтаматызаванай гнуткі ліставога металу
Аўтаматызаваныя сістэмы гнутця ліставога металу прапануюць мноства пераваг. Яны значна павялічваюць вытворчыя магутнасці. Гэтыя сістэмы працуюць кругласутачна, што дазваляе кампаніям апрацоўваць большыя аб'ёмы. Аўтаматызацыя мінімізуе ўзровень памылак. Гэта прыводзіць да стабільнай якасці дэталяў і скарачэння адходаў. Кампаніі дасягаюць доўгатэрміновай эканоміі выдаткаў. Гэта адбываецца за кошт зніжэння спажывання матэрыялаў, мінімізацыі адходаў і павышэння эфектыўнасці вытворчасці. Аўтаматызацыя таксама дазваляе гнутка рэгуляваць вытворчыя магутнасці. Гэта забяспечвае лепшую маштабаванасць для вытворцаў. Аўтаматызаваныя сістэмы павышаюць прапускную здольнасць за кошт аптымізацыі аперацый. Яны павялічваюць дакладнасць і хуткасць. Яны ліквідуюць памылкі чалавека і мінімізуюць затрымкі ў вытворчасці. Гэта прыводзіць да больш хуткага завяршэння праекта і скарачэння цыклаў. Зніжэнне выдаткаў таксама адбываецца за кошт аптымізаванага выкарыстання матэрыялаў. Гэта мінімізуе адходы і зніжае выдаткі на сыравіну. Сучаснае праграмнае забеспячэнне дазваляе дакладна размяшчаць і рэзаць. Выдаткі на працу зніжаюцца за кошт аптымізацыі працэсаў і мінімізацыі ўмяшання чалавека.
Лазерная рэзка для складаных плоскіх шаблонаў
Лазерная рэзка адыгрывае жыццёва важную ролю ў падрыхтоўцы матэрыялаў для складанай гнуткі ліставога металу. Ён стварае высокадакладныя плоскія шаблоны. Гэтыя шаблоны служаць асновай для складаных выгнутых дэталяў. Лазерная тэхналогія дазваляе ствараць складаныя геаметрычныя формы і жорсткія дапушчэнні. Гэта гарантуе ідэальнае прыляганне выгнутых дэталяў адна да адной. Дакладнасць лазерна выразаных нарыхтовак памяншае памылкі ў наступных аперацыях гнуткі. Гэта спрыяе агульнай якасці і эфектыўнасці прадукцыі.
Авалоданне складанай гнуткай ліставога металу патрабуе комплекснага падыходу. Вытворцы інтэгруюць перадавыя тэхналогіі тэхналогіі гнутця ліставога металу, спецыялізаванае абсталяванне і дбайны падбор матэрыялаў. Яны таксама ўжываюць прадуманыя стратэгіі праектавання і аўтаматызацыі. Гэта забяспечвае дакладныя, высакаякасныя вынікі для складаных геаметрый. Гэты комплексны метад стымулюе інавацыі і эфектыўнасць сучаснай вытворчасці.
Часта задаваныя пытанні
Што такое спружыністая аддача пры гнутці ліставога металу?
Спружыністае вяртанне адбываецца, калі сагнутая металічная дэталь часткова вяртаецца да сваёй першапачатковай формы пасля зняцця сілы выгібу. Матэрыял захоўвае некаторую пругкую памяць. Вытворцы часта занадта моцна згінаюць матэрыял, каб кампенсаваць гэты эфект.
Чаму выбар матэрыялу мае вырашальнае значэнне для складаных выгібаў?
Уласцівасці матэрыялу непасрэдна ўплываюць на вынікі выгібу. Мяжа цякучасці, трываласць на расцяжэнне і пластычнасць вызначаюць, як дэфармуецца матэрыял. Выбар правільнага матэрыялу прадухіляе з'яўленне расколін, разрывы і гарантуе, што дэталь адпавядае патрабаванням трываласці.
Якую карысць прыносяць рабатызаваныя гібачныя ячэйкі вытворчасці?
Рабатызаваныя клеткі для гнутця аўтаматызуюць працэс гнутця. Яны забяспечваюць высокую дакладнасць, стабільнасць і эфектыўнасць. Гэтыя сістэмы павялічваюць вытворчыя магутнасці, памяншаюць колькасць памылак з боку чалавека і паляпшаюць бяспеку на працоўным месцы. Яны таксама прыводзяць да значнай эканоміі выдаткаў.
Для чаго выкарыстоўваецца паступовае выгінанне?
Паступовае выгінанне стварае плаўныя, бесперапынныя выгібы ў ліставым метале. Гэты метад выкарыстоўвае серыю невялікіх, паслядоўных выгібаў. Ён дазваляе пазбегнуць неабходнасці ў дарагіх спецыяльных інструментах для атрымання унікальных выгібаў. Вытворцы выкарыстоўваюць яго для вялікіх радыусаў або складаных, неаднастайных формаў.